

Вставка с конформным охлаждением из стали мараджинг MS1 (1.2709) | Случай использования 3D-напечатанной SLM вставки для литьевых форм из пластика
Вставка для литьевых форм из стали мараджинг MS1 (1.2709) с внутренными конформными каналами охлаждения, изготовленная методом SLM 3D-печати металлом. 16+ внутренних портов охлаждения, точность позиционирования ±0,05 мм, твердость HRC 50–55 после старения, сокращение времени цикла на 35%, снижение брака на 50%. Заменяет охлаждение сверлеными вставками для форм с большим количеством полостей.
Кейс: Вставка для пресс-формы из мартенситного aging-стали MS1 с конформным охлаждением
Материал: MS1 / 1.2709 (X3NiCoMoTi18-9-5) | Процесс: SLM + Aging | Пресс-форма для литья под давлением с высокой кавитацией
Кейс по 3D-печати металлом
1. Предыстория
Точный производитель пресс-форм для литья пластмасс производил 16-гнездевую тонкостенную упаковочную деталь на мощном прессе. В традиционной пресс-форме использовался сердечник из инструментальной стали P20 с прямыми сверленными каналами охлаждения, а компоновка полостей не позволяла просверлить водяные каналы вблизи литников. Результат: деталь деформировалась в углах, процент брака составлял 8%, а время охлаждения определяло цикл производства. Требовалась вставка с конформным охлаждением из мартенситной стали — каналы, повторяющие геометрию полостей и проникающие в углы, куда не могут достать сверла традиционного типа, — чтобы контролировать время цикла и процент брака.
2. Задача
Требования к конструкции:
· 16+ внутренних конформных портов охлаждения, расположенных вокруг компоновки полостей, с каналами, повторяющими контур полостей и проникающими в углы литников
· Мартенситная сталь MS1 (1.2709) — твердость HRC 50-55 после aging, полируемая до зеркальной отделки SPI-A3
· Точность позиционирования ±0.05 мм для каждого внутреннего порта относительно поверхности полости
· Каналы без следов поддержки на смоченной поверхности (геометрия, поддерживающая сама себя при печати)
· Способность к сквозной закалке — равномерная твердость от поверхности полости до сердечника вставки, без мягких зон
· Срок поставки 3 недели для испытаний первого образца
3.Решение
Форма для литья была переработана с использованием топологически оптимизированных конформных каналов охлаждения, которые огибают компоновку полости — включая углы впрыска, которые не могли достичь традиционные сверловые линии, — и изготовлена методом селективного лазерного спекания (SLM) из порошка мартенситной стали MS1 (1.2709). Процесс SLM напечатал сложную сеть каналов, центральный основной вход, 16+ выходных портов и геометрию, обращенную к полости, за один цикл без паяных соединений и сверловых линий. Все каналы были ориентированы так, чтобы быть самонесущими при печати, поэтому мокрая поверхность остается в состоянии «как изготовлено» — без следов опор для удаления или герметизации.
После печати форма была снята с внутренних напряжений при 490 °C, подвергнута термической обработке при 820 °C, старена при 480 °C в течение 5 часов для достижения твердости HRC 50–55, затем финерно обработана на поверхности полости и отполирована до класса SPI-A3. Мартенситная сталь была выбрана специально потому, что она равномерно упрочняется от поверхности до сердцевины (без риска декарбонизации), сохраняет размерную стабильность при старении (<0,05% деформации) и полируется до оптической отделки, необходимой для косметических упаковочных деталей.
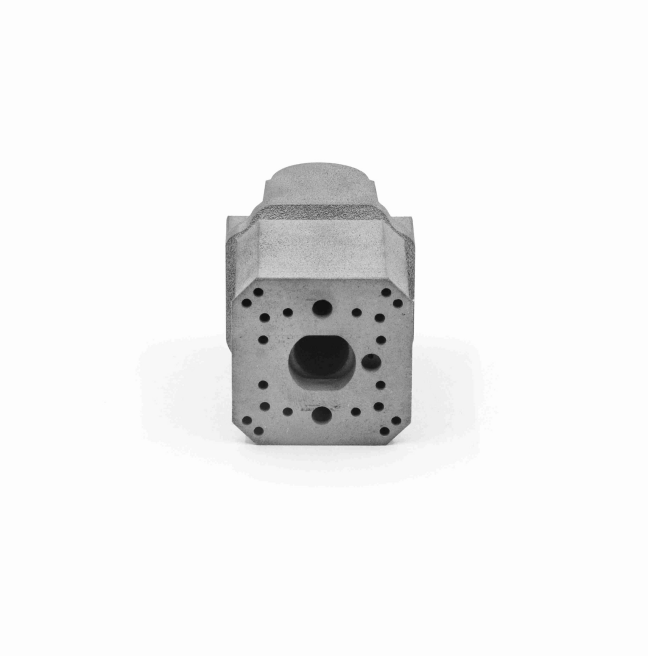
Рисунок 1: Форма для литья, напечатанная методом SLM из мартенситной стали MS1 (1.2709) — центральный основной вход, 16+ расположенных в массиве выходных портов, мокрые поверхности в состоянии «как изготовлено». После старения форма достигла твердости HRC 50–55 и была отполирована до класса SPI-A3 на поверхности полости.
4.Результат
· Сокращение цикла на 35% — с 28 с до 18 с при первой оптимизированной работе
· Сокращение брака на 50% — с 8% до 4% — искривление углов устранено
· Однородная твердость HRC 50-55 — нет мягких участков, полировка до SPI-A3 на поверхности полости
· Точность портов ±0,05 мм — 16+ каналов, каждый порт в допуске относительно полости
· Самоподдерживающиеся каналы — рабочая поверхность готова, нет следов поддержки для герметизации
· Срок поставки: 3 недели — от CAD до стареющего, полированного, готового к установке вкладыша
“Конформные каналы достигли углов, до которых мы никогда не могли просверлить. Время цикла сократилось на 35% при первом изделии, а мартенситная сталь отполировалась до зеркального блеска без мягких участков.”
Материал: MS1 / 1.2709 Мартенситная сталь | Процесс: SLM + Старение | Применение: Вкладыш для формы с конформным охлаждением