Layanan cetak 3D online
Dapatkan penawaran online instan untuk bagian dalam lebih dari 80 bahan logam dan plastik. Pengiriman gratis untuk semua pesanan di AS. Bersertifikat ISO 9001:2015, ISO 13485 dan AS9100D.Mulai Penawaran Cetakan 3D Baru
Tipe file: STL, STP, STEP
Privasi: Semua file Anda aman bersama kami. Baca kebijakan privasi kami.Panduan Bahan Pencetakan 3D Logam
Workshop SLM OLA mewakili salah satu operasi bisnis inti kami, yang menampilkan armada lebih dari 40 sistem pencetakan logam. Kami mendukung hingga 8 bahan paduan berbeda dan dapat menangani bagian dengan dimensi pembangun sumbu tunggal maksimal 800 mm.

Pengelasan laser langsung logam (DMLS) adalah proses pencetakan logam 3D industri yang membangun prototipe logam sepenuhnya fungsional dan bagian produksi dalam 7 hari atau kurang. Berbagai logam menghasilkan bagian akhir yang dapat digunakan untuk aplikasi akhir.
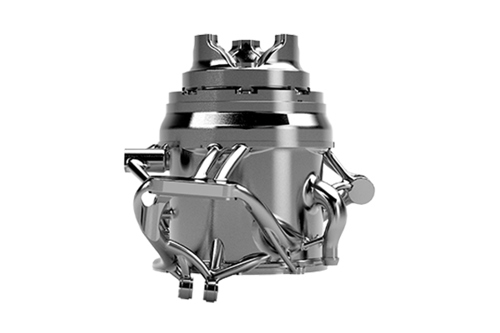
Teknologi pencetakan 3D logam umumnya digunakan untuk:
- Prototyping dalam material produksi-grade
- Geometri yang kompleks
- Bagian fungsional, untuk penggunaan akhir
- Mengurangi komponen logam dalam sebuah perakitan
Kemampuan Pencetakan 3D Logam
Panduan dasar kami untuk pencetakan 3D logam termasuk pertimbangan desain penting untuk membantu meningkatkan kemampuan manufaktur bagian, meningkatkan penampilan kosmetik, dan mengurangi total waktu produksi.
*Saat ini, Inconel 718 dan Aluminum adalah satu-satunya bahan yang tersedia di mesin format besar kami, X Line
Opsi Bahan Pencetakan 3D Logam
Di bawah ini adalah paduan logam yang tersedia untuk pencetakan 3D. Berbagai perlakuan panas tersedia tergantung pada bahan.
Stainless Steel 316L
+Aluminum Alloy AlSi10Mg
+Titanium Alloy TC4 (Ti6Al4V)
+Stainless Steel 17-4PH
+Aluminum Alloy 6061
+18Ni300 MS1(1.2709)
+CuCrZr
+CuSn10
+Inconel718(GH4169)
+CoCrMoW
+TA0
+W
+Bandingkan Properti Bahan
| Material | Kekuatan Tarik | Elongasi | Maks Build |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 μm = resolusi tinggi (HR)
30, 40, dan 60 μm = resolusi normal (NR)
Angka-angka ini adalah perkiraan dan bergantung pada beberapa faktor, termasuk tetapi tidak terbatas pada parameter mesin dan proses. Informasi yang diberikan oleh karena itu tidak mengikat dan tidak dianggap bersertifikat. Ketika kinerja kritis, pertimbangkan juga pengujian lab independen untuk bahan tambahan atau bagian akhir.

Finishing Standar
Nilai kekasaran yang diharapkan adalah 200 hingga 400 µin Ra (0,005 hingga 0,010mm Ra), tergantung pada bahan dan resolusi. Struktur pendukung dihapus dan garis lapisan terlihat.

Finishing Kustom
Kami menawarkan permukaan yang disapu dalam berbagai ukuran butiran dan finishing cermin yang digilap. Pastikan untuk menunjukkan apakah finishing permukaan kustom ini untuk tujuan fungsional atau estetika agar kami dapat memberikan konsultasi terbaik mengenai opsi kustom kami.
Kemampuan Pascaproses untuk Bagian 3D Cetakan Logam
Tingkatkan kekuatan, akurasi dimensi, dan penampilan kosmetik komponen logam akhir dengan DMLS untuk produksi.
Finishing Permukaan
- Pemesinan 3- dan 5-sumbu
- Pemesinan putar
- Poles (Cermin atau Disapu)
- Passivasi
- EDM kawat
- Mengetuk dan meremas
Pengolahan Panas
- Pelepasan tegangan
- Pengolahan panas NADCAP
- Hot isostatic pressing (HIP)
- Annealing solusi
- Penuaan
Pengujian Mekanik
- Tegangan tarik
- Kekerasan Rockwell
Analisis Serbuk & Material
- Traceabilitas
- Kimia
- Analisis ukuran dan distribusi partikel


Mengapa Menggunakan Pencetakan 3D Logam?
Lihat bagaimana teknologi manufaktur aditif logam dapat digunakan untuk mengurangi komponen dalam suatu perakitan, memproduksi geometri yang kompleks, dan pada akhirnya menghemat waktu dan biaya Anda.
Bagaimana Cara Kerja Pencetakan 3D Logam?
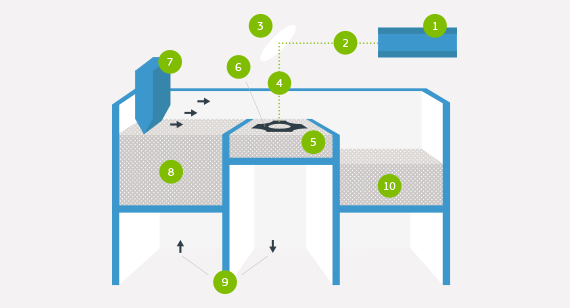
Mesin DMLS memulai sintering setiap lapisan—pertama struktur penyangga ke piring dasar, kemudian bagian itu sendiri—dengan laser yang diarahkan ke atas tempat bubuk logam. Setelah lapisan penampang bubuk di-micro-weld, platform build turun dan pisau recoater bergerak di atas platform untuk menempatkan lapisan bubuk berikutnya ke dalam ruang build inert. Proses ini diulang lapisan demi lapisan hingga build selesai.
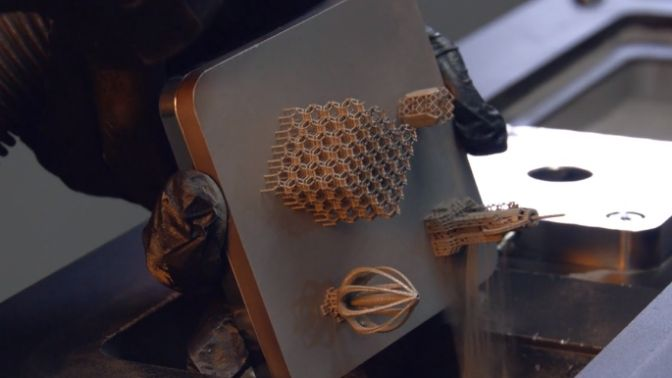
Saat build selesai, sikatan awal secara manual diterapkan pada bagian untuk menghilangkan sebagian besar bubuk longgar, diikuti siklus panas yang sesuai saat masih di-fixtured dalam sistem penyangga untuk melepaskan stres apa pun. Bagian dihapus dari platform dan struktur penyangga dihapus dari bagian, kemudian selesai dengan bead blasting dan deburring yang diperlukan. Bagian DMLS akhir hampir 100 persen padat.