Cetakan Sepatu 3D Dalam Stainless Steel, Aluminum & MS1 Maraging Steel | Studi Kasus Cetakan Sepatu SLM
cetakan sepatu 3D dicetak dalam 316L stainless steel, AlSi10Mg aluminum, dan MS1 (1.2709) maraging steel. Cetakan sepatu SLM dengan saluran pendinginan konformal, inti lattice terintegrasi, dan tekstur pin-array. Pengurangan waktu siklus 50%, pengurangan waktu lead-time 80%, kebebasan desain 100% vs. cetakan aluminum CNC.
Studi Kasus: Cetakan Sepatu 3D —
Baja Tahan Karat, Aluminium & MS1
Pencetakan Logam 3D SLM | Pendingin Konformal | Peralatan Sepatu Multi-Material
Studi Kasus Peralatan Sepatu
1. Latar Belakang
Merek alas kaki atletik global meluncurkan baris sepatu performa baru dengan lattice midsole yang dire-ulang secara penuh dan pola tap outsole baru. Cetakan aluminium yang di-mesin CNC warisan tidak dapat memberikan geometri lattice internal yang diperlukan, array pin terintegrasi, atau saluran pendingin konformal yang diperlukan untuk waktu siklus 50% lebih cepat di baris injeksi langsung busa EVA baru. Merek tersebut membutuhkan empat jenis cetakan yang berbeda — cetakan busa langsung midsole, cetakan outsole dual-kavitas dengan array pin, cetakan tap berlubang, dan cetakan shoe last (bagian atas) — masing-masing dioptimalkan untuk sistem material dan profil siklus yang berbeda. Pencetakan logam 3D SLM, dalam tiga paduan berbeda, mengirimkan keempatnya dalam satu rantai pasokan.
2.Tantangan
Persyaratan desain meliputi:
· cetakan busa langsung tengah kaki dalam aluminium AlSi10Mg — pengurangan waktu siklus 50% melalui saluran pendinginan konformal internal
· cetakan sol luar dalam baja MS1 (1.2709) maraging — HRC 50–55 setelah penuaan, permukaan aus yang digilang cermin untuk injeksi EVA / TPU
· cetakan sol luar berlubang dalam baja tahan karat 316L — lebih dari 1000 lubang presisi, tahan korosi untuk layanan agen busa
· cetakan terakhir sepatu (bagian atas) dalam baja tahan karat 316L — geometri spesifik pasien per ukuran, dengan pola lubang jala untuk pembentukan bagian atas
· Keempat jenis cetakan diserahkan dalam 4 minggu, siap untuk percobaan artikel pertama
· Platform multi-logam: setiap cetakan cocok dengan tugasnya masing-masing (aluminium untuk siklus cepat, MS1 untuk tekanan tinggi dan aus, 316L untuk korosi / kebersihan)
· Kebebasan desain 100% — inti lattice, pendinginan konformal, array pin dicetak sebagai fitur monolitik tanpa perakitan
3. Solusinya
Keempat jenis cetakan dirancang sebagai bagian monolitik, masing-masing cocok dengan siklus kerjanya, dan dibuat dengan Pemeltingan Laser Selektif (SLM) dalam tiga paduan berbeda. Cetakan busa langsung tengah kaki dicetak dalam aluminium AlSi10Mg dengan saluran pendinginan konformal internal yang dioptimalkan topologi yang mengikuti kontur rongga — waktu pendinginan turun dari 120 detik menjadi 60 detik, pengurangan waktu siklus yang merek cari. Cetakan sol luar ganda dengan array pin dicetak dalam baja MS1 (1.2709) maraging, kemudian diumurkan menjadi HRC 50–55 dan digilang cermin di permukaan aus untuk injeksi langsung EVA / TPU.M cetakan sol luar berlubang dicetak dengan stainless steel 316L menggunakan lebih dari 1000 presisi lubang, memberikan ketahanan korosi yang diperlukan untuk layagen agen busa. M cetakan sepatu dicetak dengan stainless steel 316L dengan geometri spesifik pasien untuk setukar ukuran sepatu, dengan pola lubang jala untuk garis pembentuk bagian atas.
Setiap cetakan disertai dengan resep post-processingnya sendiri: cetakan sol tengah aluminum direlaskan stres dan diblast bead; cetakan sol luar MS1 diagingkan menjadi HRC 50–55 dan dipolish cermin di permukaan aus; cetakan sol luar 316L dipasivasi sesuai ASTM A967 dan dielektropolish di lubangnya; cetakan sepatu 316L diblast bead hingga mencapai finish satin seragam. Keempatnya disampaikan dalam 2-4 minggu, dibandingkan dengan lead time 12-16 minggu untuk cetakan aluminum yang diproses CNC konvensional.
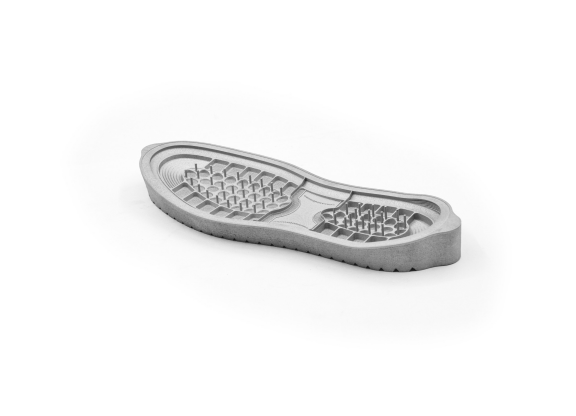
Gambar 1: Cetakan busa langsung sol tengah AlSi10Mg yang dicetak SLM — saluran pendinginan konformal internal (pengurangan waktu siklus 50%)
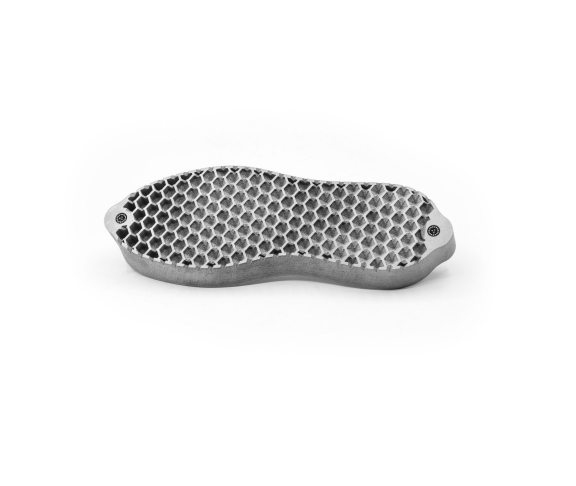
Gambar 2: Cetakan sol tengah AlSi10Mg yang sama — sisi rongga menampilkan tekstur lattice dan pin-array as-built
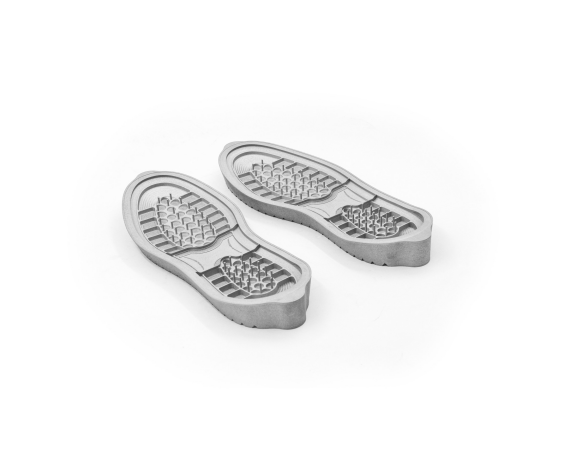
Gambar 3: Pasangan cetakan sol luar maraging steel MS1 (1.2709) yang dicetak SLM (kiri/kanan) — rongga pin-array, HRC 50–55 setelah diagingkan, permukaan aus yang dipolish cermin
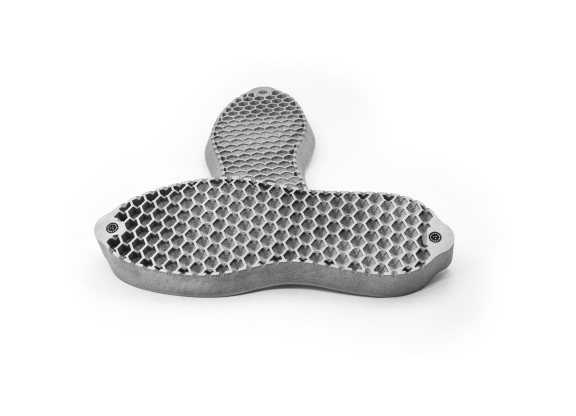
Gambar 4: Pasangan cetakan sol luar MS1 yang sama — tampilan miring menampilkan layout ejector-pin dan konstruksi maraging steel monolitik
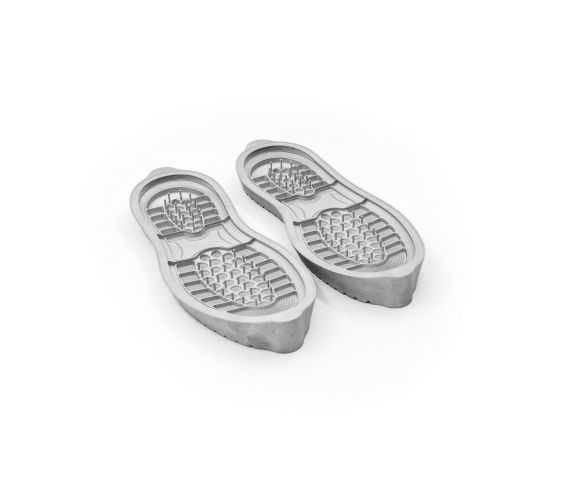
Gambar 5: Cetakan sol luar MS1 yang dicetak SLM — close-up dari rongga pin-array dan transisi lattice/tekstur
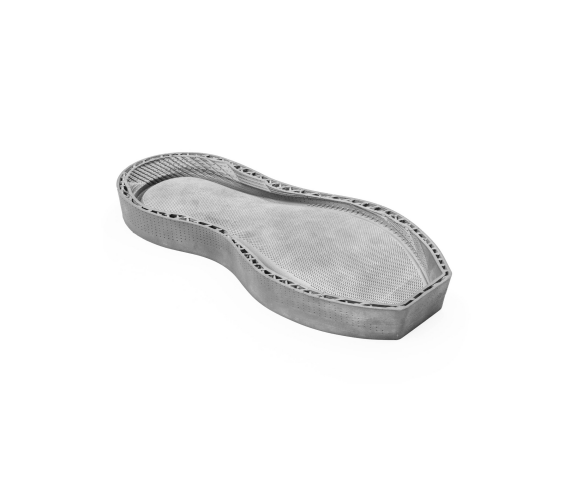
Gambar 6: Cetakan sol luar MS1 yang dicetak SLM — tampilan terbalik menampilkan saluran aliran dan routing cooling-line
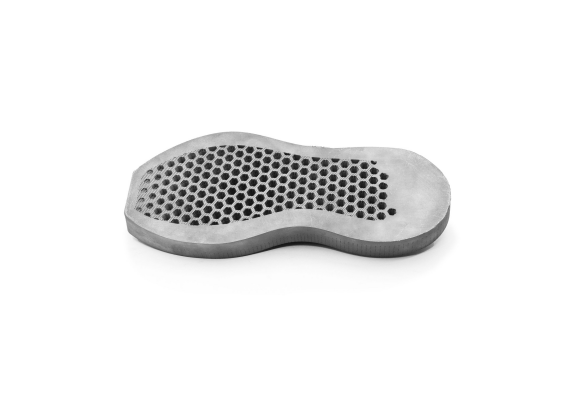
Gambar 7: Cetakan sol bagian bawah berlubang stainless steel 316L yang dicetak dengan SLM — Lebih dari 1000 presisi lubang, tahan korosi untuk layanan agen busa
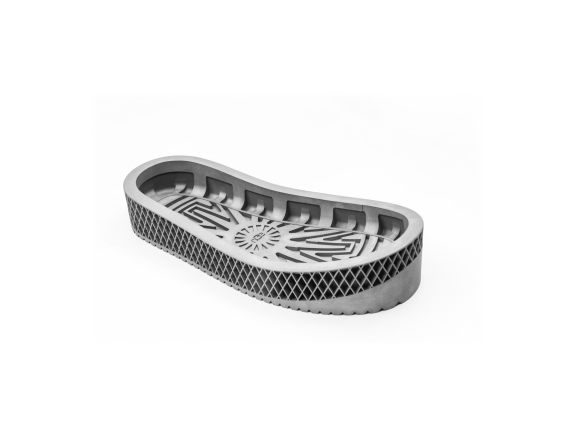
Gambar 8: Cetakan sol tengah 316L yang dicetak dengan SLM dengan pola traksi diamond cross-hatch (gaya UGG) dan tepi trek — siap untuk injeksi langsung
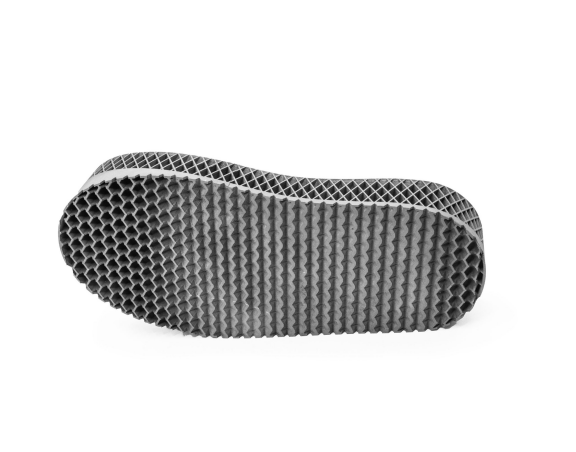
Gambar 9: Cetakan sol tengah 316L yang dicetak dengan SLM — Tampilan miring menampilkan pola traksi diamond cross-hatch dan tepi trek terintegrasi
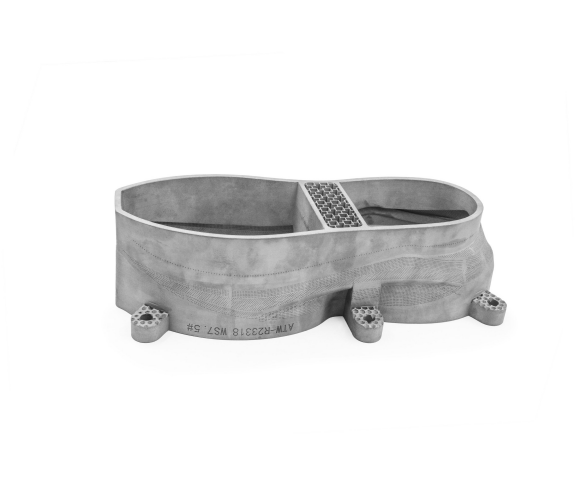
Gambar 10: Cetakan bagian atas (upper) sepatu stainless steel 316L yang dicetak dengan SLM — Geometri spesifik pasien per ukuran, pola perforasi mesh, nomor bagian ditandai dalam pembuatan
4. Hasil
· 50% pengurangan waktu siklus — waktu pendinginan sol tengah 120 s → 60 s melalui pendinginan konformal AlSi10Mg
· 4 jenis cetakan, 3 paduan — AlSi10Mg, MS1, 316L — masing-masing cocok dengan tugas spesifiknya
· waktu tunggu 2-4 minggu — vs.12-16 minggu untuk CNC aluminium, percobaan artikel pertama dalam 30 hari
· 1000+ perforasi presisi — moulah sol 316L, tahan korosi untuk layanan busa
· Moulah maraging HRC 50–55 — moulah sol MS1, permukaan cermin untuk injeksi EVA/TPU langsung
· Konstruksi monolitik — tidak ada insert las, tidak ada saluran pendingin yang diotasi, tidak ada penyimpangan perakitan
· Last khusus pasien — moulah last 316L, satu geometri per ukuran sepatu, perforasi jala untuk pembentukan atas
· Pengurangan waktu tunggu 80% — 4 minggu rata-rata di keempat jenis moulah, vs. baseline CNC 16 minggu
“Kami meluncurkan lattice midsole baru dan treads outsole baru dalam 30 hari, bukan 4 bulan. Aluminium untuk siklus cepat, MS1 untuk keausan, stainless untuk layanan busa — tiga alloy, satu rantai pasokan, satu alur kerja CAD.”
Bahan: AlSi10Mg Aluminium | MS1 (1.2709) Maraging Steel | 316L Stainless Steel | Proses: Pencetakan 3D Logam SLM | Aplikasi: Moulah Sepatu Multi-Material
@