ऑनलाइन 3D प्रिंटिंग सेवा
80 से अधिक मेटल और प्लास्टिक सामग्री में भागों पर तत्काल ऑनलाइन उद्धरण प्राप्त करें। सभी US ऑर्डर्स पर मुफ्त शिपिंग। ISO 9001:2015, ISO 13485 और AS9100D प्रमाणित।नई 3D प्रिंटिंग कोट शुरू करें
फ़ाइल प्रकार: STL, STP, STEP
गोपनीयता: आपकी सभी फाइलें हमारे साथ सुरक्षित हैं। हमारी गोपनीयता नीति पढ़ें।धातु 3D प्रिंटिंग सामग्री गाइड
OLA का SLM वर्कशॉप हमारे मुख्य व्यावसायिक संचालनों में से एक है, जिसमें 40 से अधिक धातु प्रिंटिंग प्रणालियों के बेड़े हैं। हम 8 अलग-अलग मिश्र धातु सामग्रियों का समर्थन करते हैं और अधिकतम एक-अक्ष निर्माण आयाम 800 मिमी वाले भागों को समायोजित कर सकते हैं।

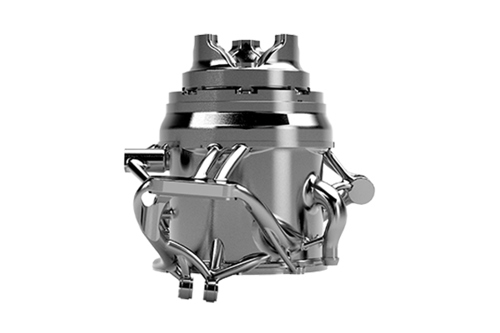
सीधी धातु लेजर सिंटरिंग (DMLS) एक औद्योगिक धातु 3D प्रिंटिंग प्रक्रिया है जो 7 दिन या उससे कम समय में पूर्ण रूप से कार्यात्मक धातु प्रोटोटाइप और उत्पादन भाग बनाती है। विभिन्न धातुओं की एक श्रृंखला अंतिम उपयोग के अनुप्रयोगों के लिए उपयोग किए जा सकने वाले अंतिम भाग उत्पन्न करती है।
धातु 3D प्रिंटिंग प्रौद्योगिकि आमतौर पर इनके लिए उपयोग की जाती है:
- उत्पादन-ग्रेड सामग्री में प्रोटोटाइपिंग
- जटिल ज्यामिति
- कार्यात्मक, उपयोग-अंतिम भाग
- एक असेंबली में मेटल कॉम्पोनेंट कम करना
धातु 3D प्रिंटिंग क्षमताएं
हमारी धातु 3D प्रिंटिंग के लिए मूलभूत दिशानिर्देशों में भाग निर्मायोग्यता में सुधार करने, बाहरी दिखावट को बढ़ाने और कुल उत्पादन समय को कम करने में मदद करने के लिए महत्वपूर्ण डिजाइन विचार शामिल हैं।
*इस समय, Inconel 718 और एल्यूमिनियम हमारे बड़े फॉर्मेट, X लाइन मशीन पर उपलब्ध एकमात्र सामग्री हैं
धातु 3D प्रिंटिंग सामग्री विकल्प
नीचे हमारे 3D प्रिंटिंग के लिए उपलब्ध धातु मिश्र धातु दी गई हैं। सामग्री के आधार पर विभिन्न ऊष्मा उपचार उपलब्ध हैं।
Stainless Steel 316L
+Aluminum Alloy AlSi10Mg
+Titanium Alloy TC4 (Ti6Al4V)
+Stainless Steel 17-4PH
+Aluminum Alloy 6061
+18Ni300 MS1(1.2709)
+CuCrZr
+CuSn10
+Inconel718(GH4169)
+CoCrMoW
+TA0
+W
+सामग्री गुणों की तुलना करें
| सामग्री | तन्यता प्रबलता | खिंचाव | अधिकतम निर्माण |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 μm = उच्च रिजोल्यूशन (HR)
30, 40, और 60 μm = सामान्य रिजोल्यूशन (NR)
ये आंकड़े लगभग हैं और कई कारकों पर निर्भर करते हैं, जिनमें मशीन और प्रक्रिया पैरामीटर शामिल हैं, लेकिन इससे सीमित नहीं हैं। इसलिए प्रदान की गई जानकारी बाध्यकारी नहीं है और प्रमाणित मानी नहीं जाती है। जब प्रदर्शन महत्वपूर्ण हो, तो एडिटिव सामग्री या अंतिम भागों के स्वतंत्र प्रयोगशाला परीक्षण पर भी विचार करें।

मानक फिनिश
और सामग्री और रेजोल्यूशन के आधार पर 200 से 400 µin Ra (0.005 से 0.010mm Ra) के रॉनेस मूल्यों की अपेक्षा करें। सपोर्ट संरचनाएँ हटा दी जाती हैं और परत लाइनें दिखाई देती हैं।

कस्टम फिनिश
हम विभिन्न ग्रिट्स में ब्रश किए हुए सतहें और पॉलिश मिरर फिनिश प्रदान करते हैं। कृपया सुनिश्चित करें कि कस्टम सतह फिनिश कार्यात्मक या सौंदर्य प्रयोजनों के लिए है ताकि हम अपने कस्टम विकल्पों पर आपको सर्वोत्तम रूप से सलाह दे सकें।
धातु 3D-प्रिंटेड पार्ट्स के लिए पोस्ट-प्रोसेसिंग क्षमताएं
उत्पादन के लिए DMLS के साथ अंतिम धातु घटकों की शक्ति, आयामी सटीकता और कॉस्मेटिक दिखावा में सुधार करें।
सतह फिनिशिंग
- 3- और 5-धुरी मिलिंग
- टर्निंग
- पॉलिश (मिरर या ब्रश)
- पासिवेशन
- वायर EDM
- टैपिंग और रीमिंग
गर्मी उपचार
- तनाव राहत
- NADCAP गर्मी उपचार
- हॉआइसोस्टैटिक प्रेशर (HIP)
- समाधान एनीलिंग
- एजिंग
मैकेनिकल टेस्टिंग
- टेंसाइल
- रॉकवेल हार्डनेस
पाउडर एनालिसिस और सामग्री
- ट्रेसबिलिटी
- रसायन विज्ञान
- कण आकार और वितरण विश्लेषण


मेटल 3D प्रिंटिंग का उपयोग क्यों करें?
जानें कि मेटल एडिटिव मैन्युफैक्चरिंग टेक्नोलॉजी का उपयोग एसेंबली के भीतर कॉम्पोनेंट्स को कम करने, जटिल ज्यामितियाँ बनाने और अंततः आपको समय और लागत बचाने के लिए कैसे किया जा सकता है।
मेटल 3D प्रिंटिंग कैसे काम करती है?
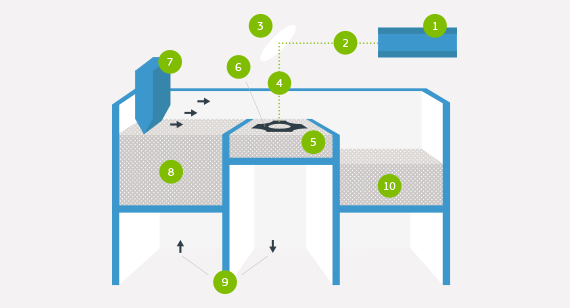
DMLS मशीन प्रत्येक परत को सिंटर करना शुरू करती है - पहले आधार प्लेट पर सपोर्ट संरचनाएं, फिर भाग खुद को - एक धातु के पाउडर के बिस्तर पर लेजर लगाकर। जब पाउडर की एक क्रॉस-सेक्शन परत माइक्रो-वेल्ड हो जाती है, तो बिल्ड प्लेटफॉर्म नीचे जाता है और एक रीकोटर ब्लेड बिल्ड चैंबर में अगली परत पाउडर जमा करने के लिए प्लेटफॉर्म पर चलता है। प्रक्रिया तब तक दोहराई जाती है जब तक कि बिल्ड पूरा न हो जाए।
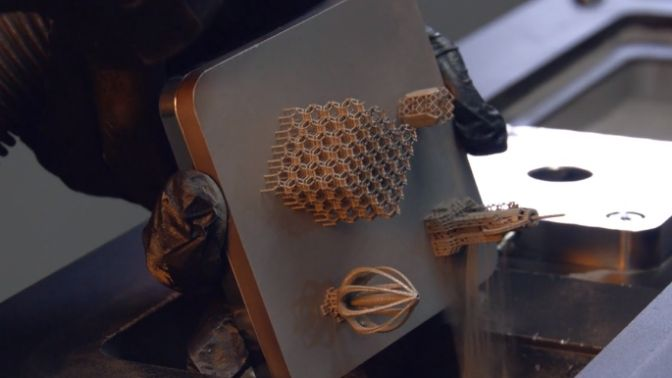
जब बिल्ड समाप्त होता है, तो भागों से अधिकांश ढीले पाउडर को हटाने के लिए एक प्रारंभिक ब्रशिंग मैन्युअल रूप से दी जाती है, फिर सपोर्ट सिस्टम में फिक्सचर्ड होने के दौरान किसी भी तनाव को दूर करने के लिए उचित हीट-ट्रीट साइकिल का पालन किया जाता है। भाग प्लेटफॉर्म से निकाले जाते हैं और सपोर्ट संरचनाएं भागों से निकाली जाती हैं, फिर किसी भी आवश्यक बीड ब्लास्टिंग और डेबरिंग के साथ समाप्त किया जाता है। अंतिम DMLS भाग लगभग 100 प्रतिशत घना होता है।