ऑनलाइन 3D प्रिंटिंग सेवा
80 से अधिक धातु और प्लास्टिक सामग्रियों के भागों पर तुरंत ऑनलाइन कोटेशन प्राप्त करें। सभी US ऑर्डर पर निःशुल्क शिपिंग। ISO 9001:2015, ISO 13485 और AS9100D प्रमाणित।नया 3D प्रिंटिंग कोटेशन शुरू करें
फ़ाइल प्रकार: STL, STP, STEP
गोपनीयता: आपकी सभी फ़ाइलें हमारे पास सुरक्षित हैं। हमारी गोपनीयता नीति पढ़ें।प्लास्टिक इंजेक्शन मोल्डिंग क्या है?
इंजेक्शन मोल्डिंग एक विनिर्माण प्रक्रिया है जिसमें धातु मोल्ड कैविटी को तरल प्लास्टिक रेज़िन से भरा जाता है, जो फिर ठंडा होकर एक प्लास्टिक भाग का रूप लेता है।
यह सर्वाधिक बार कम सामग्री अपशिष्ट और कम प्रति-भाग लागत के कारण बड़े पैमाने पर प्लास्टिक भागों के विनिर्माण के लिए उपयोग की जाती है। यह मेडिकल डिवाइस, कंज़्यूमर प्रोडक्ट और ऑटोमोटिव जैसे उद्योगों के लिए एक आदर्श विनिर्माण प्रक्रिया है।
हमारी प्लास्टिक इंजेक्शन मोल्डिंग प्रक्रिया कस्टम प्रोटोटाइप और अंतिम-उपयोग उत्पादन भागों का उत्पादन करती है, लीड टाइम मात्र 1 दिन तक। हम एल्यूमीनियम मोल्ड का उपयोग करते हैं जो किफ़ायती टूलिंग और तेज़ विनिर्माण चक्र प्रदान करते हैं, और हमारे पास लगभग 200 विभिन्न थर्मोप्लास्टिक रेज़िन का स्टॉक है।
प्लास्टिक इंजेक्शन मोल्डिंग के सामान्य अनुप्रयोग:
- अल्प-मात्रा उत्पादन
- ब्रिज टूलिंग
- पायलट रन
- फ़ंक्शनल टेस्टिंग और प्रोटोटाइपिंग
"HP में हमारे लिए यह बेहद ज्ञानवर्धक रहा है कि हम वास्तविक सामग्री में भाग इतनी तेज़ी से प्राप्त कर सकते हैं, जिनका उपयोग हम अंतिम उत्पादन में करने जा रहे हैं।"
प्लास्टिक मोल्डिंग क्षमताएँ
| US | मीट्रिक | |
|---|---|---|
| आकार | 18.9 in. x 29.6 in. x 8 in. | 480mm x 751mm x 203mm |
| आयतन | 59 cu. in. | 966,837 cu. mm |
| गहराई | 4 in. services.injection.fromPartingLine | 101mm services.injection.fromPartingLine |
| प्रक्षेप मोल्ड क्षेत्रफल | 175 sq. in. | 112,903 sq. mm |
सहनशीलताएँ: आमतौर पर, हम +/- 0.003 in. (0.08mm) की मशीनिंग सहनशीलता बनाए रख सकते हैं, जिसमें रेज़िन सहनशीलता शामिल है जो +/- 0.002 in./in. (0.002mm/mm) से अधिक हो सकती है परंतु इससे कम नहीं।

थर्मोप्लास्टिक सामग्रियाँ
हमारे पास 100 से अधिक थर्मोप्लास्टिक और थर्मोसेट सामग्रियों का व्यापक चयन उपलब्ध है। और यदि आप वैकल्पिक सामग्री विकल्प खोज रहे हैं, तो देखें हमारी रेज़िन विकल्पों की गाइड जो ABS, PC, PP और अन्य सामान्यतः मोल्ड की जाने वाली प्लास्टिक सामग्रियों के लिए है।
सतह परिष्करण विकल्प
ड्राफ़्ट एंगल की आवश्यकता अनुरोधित फ़िनिश के अनुसार भिन्न होगी। उद्योग-मानक Mold-Tech फ़िनिश भी उपलब्ध हैं।
| फ़िनिश | विवरण |
|---|---|
| PM-F0 | नॉन-कॉस्मेटिक, फ़िनिश Protolabs के विवेकाधीन |
| PM-F1 | लो-कॉस्मेटिक, अधिकांश टूलमार्क हटा दिए जाते हैं |
| PM-F2 | नॉन-कॉस्मेटिक, EDM की अनुमति |
| SPI-C1 | 600 ग्रिट स्टोन, 10-12 Ra |
| PM-T1 | SPI-C1 + हल्का बीड ब्लास्ट |
| PM-T2 | SPI-C1 + मध्यम बीड ब्लास्ट |
| SPI-B1 | 600 ग्रिट पेपर, 2-3 Ra |
| SPI-A2 | ग्रेड #2 डायमंड बफ़, 1-2 Ra |
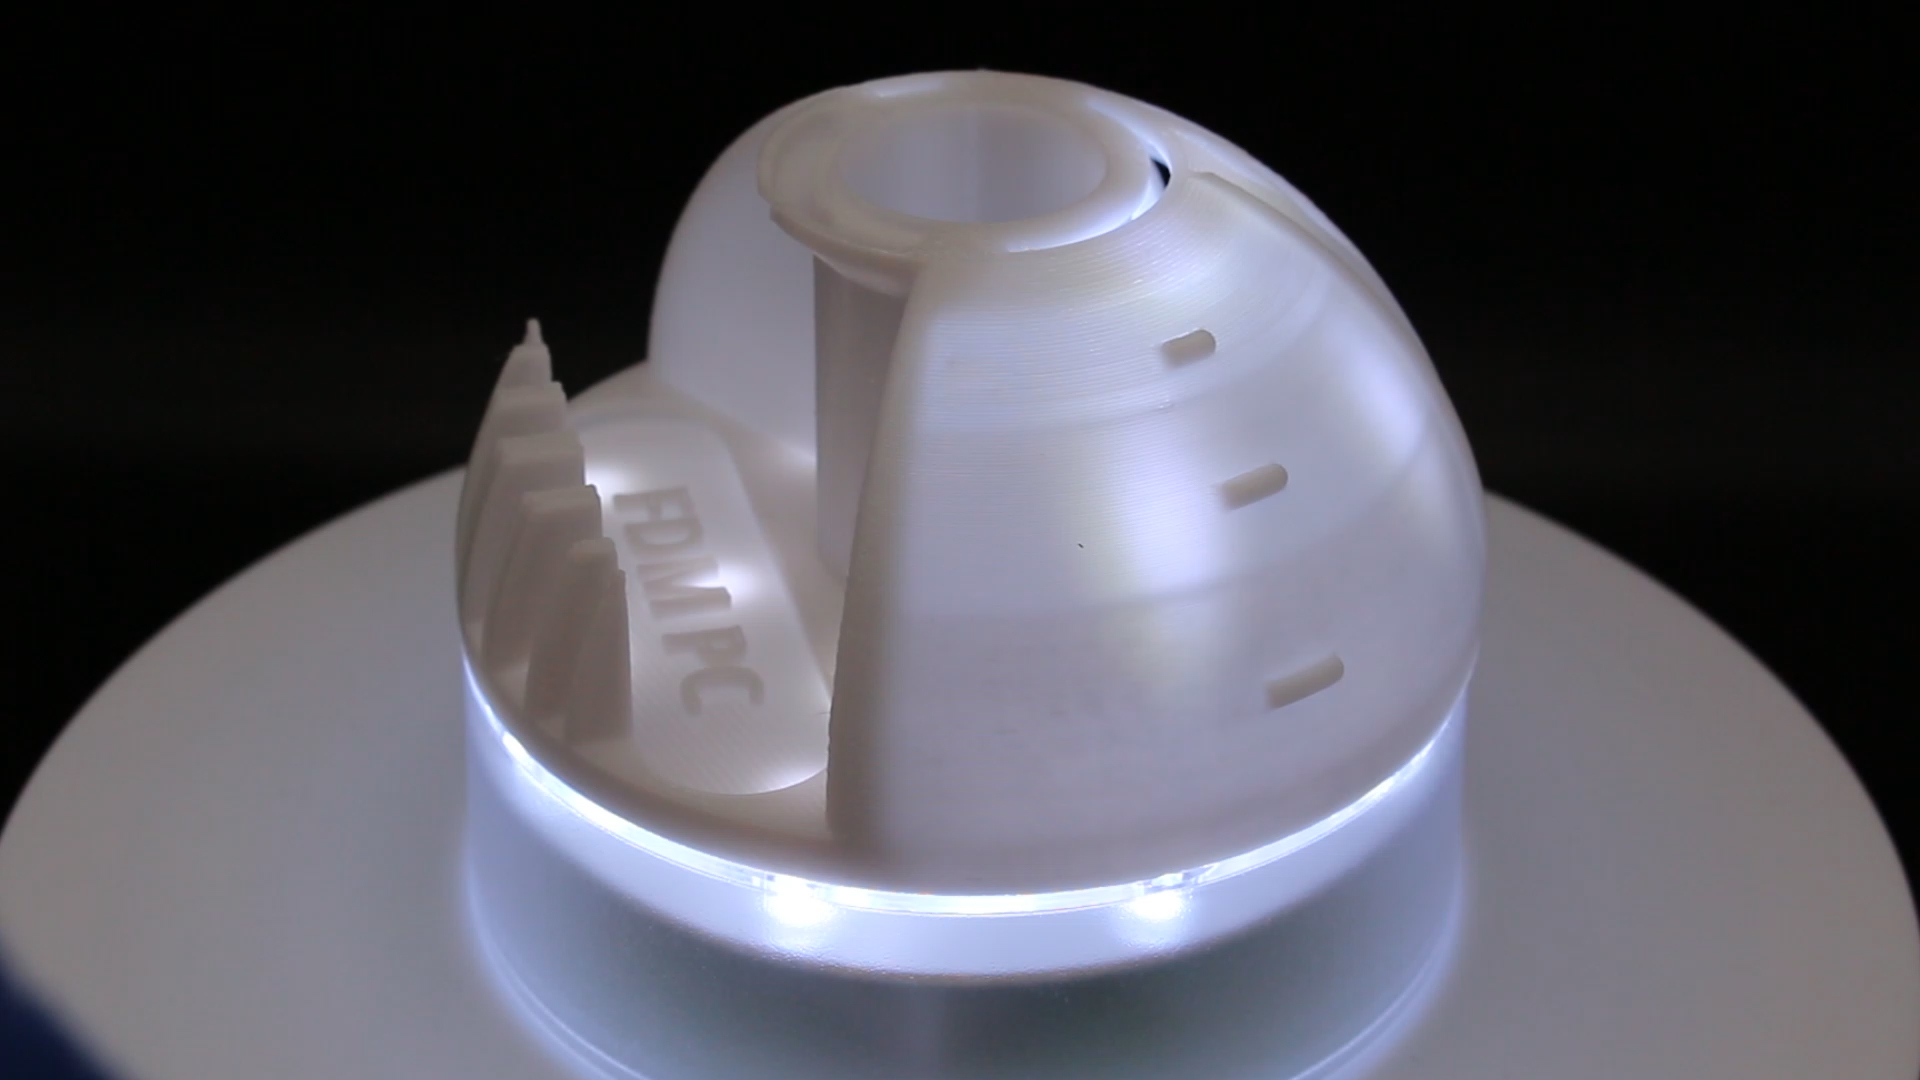
कस्टम मोल्डेड भागों के लिए गुणवत्ता निरीक्षण और फ़िनिशिंग विकल्प
अपने अनुप्रयोग की आवश्यकताओं के अनुसार, इंजेक्शन मोल्डिंग कोटेशन का अनुरोध करते समय आप निम्नलिखित में से चुन सकते हैं।
पोस्ट-प्रोसेसिंग

प्लास्टिक इंजेक्शन मोल्डिंग कैसे काम करती है?

मोल्डेड भागों की विनिर्माण प्रक्रिया जटिल होती है। आपके भागों के मोल्ड होने से भी पहले, हम व्यापक विनिर्माण-योग्यता फ़ीडबैक और परामर्शदात्री डिज़ाइन सेवाओं के साथ आपकी सहायता करते हैं, ताकि रेज़िन के मोल्ड तक पहुँचने से पहले आप मोल्ड डिज़ाइन की संभावित गलतियों से बच सकें। इसके बाद, हमारी उत्पादन प्रक्रिया को साइंटिफ़िक मोल्डिंग के माध्यम से प्रलेखित और अनुकूलित किया जाता है, जिससे आपको प्रत्येक उत्पादन रन में लगातार और विश्वसनीय रूप से उच्च-गुणवत्ता वाले भाग मिलते हैं।
मॉडल पर आपके द्वारा निर्दिष्ट क्रिटिकल-टू-क्वालिटी (CTQ) आयाम हमें बताते हैं कि आपके भागों की सफलता के लिए कौन से क्षेत्र सर्वाधिक महत्वपूर्ण हैं। भागों की मोल्डिंग शुरू होने पर, प्रक्रिया और नमूनों को ऑटोमेटेड इनलाइन CMM तकनीक से क्वालिफ़ाई किया जाता है, जिससे बिना किसी अतिरिक्त लीड टाइम के विस्तृत FAI और प्रोसेस कैपेबिलिटी अध्ययन तैयार होता है।
हमारी थर्मोप्लास्टिक इंजेक्शन मोल्डिंग एक मानक प्रक्रिया है जिसमें बिना हीटिंग या कूलिंग लाइन वाला एल्यूमीनियम मोल्ड उपयोग होता है, जिसका अर्थ है कि साइकल टाइम थोड़ा अधिक होता है। साइंटिफ़िक मोल्डिंग प्रक्रिया के भाग के रूप में, हमारे मोल्डर फ़िल स्पीड, होल्ड प्रेशर और होल्ड टाइम को स्वतंत्र रूप से अनुकूलित और निगरानी करते हैं, तथा समय-समय पर भाग की गुणवत्ता और रूपरंग की जाँच करते हैं। मोल्डिंग प्रक्रिया के दौरान, हम आयामी सटीकता सुनिश्चित करने के लिए ऑटोमेटेड इनलाइन CMM का उपयोग करते हैं, साथ ही विस्तृत प्रोसेस कैपेबिलिटी अध्ययन और FAI रिपोर्ट भी तैयार करते हैं।
रेज़िन पेलेट एक बैरल में डाले जाते हैं, जहाँ वे अंततः पिघलते हैं, संपीड़ित होते हैं और मोल्ड के रनर सिस्टम में इंजेक्ट किए जाते हैं। गर्म रेज़िन को गेट के माध्यम से मोल्ड कैविटी में डाला जाता है और भाग मोल्ड हो जाता है। एजेक्टर पिन भाग को मोल्ड से निकालने में मदद करते हैं, जहाँ से वह लोडिंग बिन में गिरता है। रन पूरा होने पर, भागों (या प्रारंभिक नमूना रन) को बॉक्स में बंद कर शीघ्र ही भेज दिया जाता है।