स्टेनलेस स्टील, एल्यूमिनियम और MS1 मैरेजिंग स्टील में 3D प्रिंटेड जूते के मोल्ड | SLM फुटवेयर मोल्ड केस स्टडी
316L स्टेनलेस स्टील, AlSi10Mg एल्यूमिनियम और MS1 (1.2709) मैरेजिंग स्टील में 3D प्रिंटेड जूते के मोल्ड। SLM फुटवेयर मोल्ड में कॉनफॉर्मल कूलिंग चैनल, एकीकृत लैटिस कोर और पिन-अरे टेक्सचर्स होते हैं। CNC एल्यूमिनियम मोल्ड की तुलना में 50% साइकल-टाइम कमी, 80% लीड-टाइम कमी, 100% डिज़ाइन फ्रीडम।
केस स्टडी: 3D-प्रिंटेड जूते के मोल्ड्स —
स्टेनलेस स्टील, एल्यूमिनियम & MS1
SLM मेटल 3D प्रिंटिंग | कनफॉर्मल कूलिंग | मल्टी-मटीरियल फुटवेयर टूलिंग
फुटवेयर टूलिंग केस स्टडी
1. पृष्ठभूमि
एक वैश्विक एथलेटिक फुटवेयर ब्रांड नई प्रदर्शन रनिंग शू की एक नई लाइन लॉन्च कर रहा था जिसमें पूरी तरह से री-इंजीनियर्ड मिडसोल लेटिस और एक नया आउटसोल ट्रेड पैटर्न था। लेगेसी CNC-मशीन्ड एल्यूमिनियम मोल्ड्स आवश्यक आंतरिक लेटिस ज्यामिति, एकीकृत पिन अरेय्स, या नए EVA-फोम डायरेक्ट-इंजेक्शन लाइन पर 50% तेज साइकल समय के लिए आवश्यक कनफॉर्मल कूलिंग चैनल प्रदान नहीं कर सके। ब्रांड को चार अलग-अलग मोल्ड प्रकारों की आवश्यकता थी — एक मिडसोल डायरेक्ट-फोमिंग मोल्ड, एक ड्यूल-कैविटी आउटसोल मोल्ड पिन अरेय्स के साथ, एक पर्फोरेटेड ट्रेड मोल्ड, और एक जूता लास्ट (अपर) मोल्ड — प्रत्येक को अलग-अलग सामग्री प्रणाली और साइकल प्रोफाइल के लिए अनुकूलित किया गया था। SLM मेटल 3D प्रिंटिंग, तीन अलग-अलग मिश्र धातुओं में, एक आपूर्ति श्रृंखला में सभी चार प्रदान किए।
2.चुनौती
डिज़ाइन आवश्यकताओं में शामिल थीं:
· AlSi10Mg एल्यूमीनियम में मिडसोल डायरेक्ट-फोमिंग मोल्ड — आंतरिक कॉनफॉर्मल कूलिंग चैनल के माध्यम से 50% साइकल-टाइम कमी
· MS1 (1.2709) मैराजिंग स्टील में आउटसोल मोल्ड — एजिंग के बाद HRC 50–55, EVA / TPU इंजेक्शन के लिए दर्पण-पॉलिश वियर सर्फेस
· 316L स्टेनलेस स्टील में पर्फोरेटेड आउटसोल मोल्ड — 1000+ प्रेसिजन पर्फोरेशन, फोमिंग-एजेंट सर्विस के लिए कंपोज़िशन-रेसिस्टेंट
· 316L स्टेनलेस स्टील में जूट लास्ट (अपर) मोल्ड — आकार के अनुसार रोगी-विशिष्ट ज्यामिति, अपर-फॉर्मिंग के लिए मेश पर्फोरेशन पैटर्न के साथ
· चारों मोल्ड प्रकार 4 सप्ताह के भीतर डिलीवर किए गए, फर्स्ट-आर्टिकल ट्रायल्स के लिए तैयार
· मल्टी-अलॉय प्लेटफॉर्म: प्रत्येक मोल्ड अपने विशिष्ट ड्यूटी से मेल खाता है (फास्ट साइकल के लिए एल्यूमीनियम, हाई-प्रेशर वियर के लिए MS1, कंपोज़िशन / हाइजीन के लिए 316L)
· 100% डिज़ाइन फ्रीडम — लैटिस कोर, कॉनफॉर्मल कूलिंग, पिन अरेज़ मोनोलिथिक फीचर्स के रूप में प्रिंटेड, कोई असेंबली नहीं
3. समाधान
चारों मोल्ड प्रकार को मोनोलिथिक पार्ट्स के रूप में डिज़ाइन किया गया था, प्रत्येक अपने विशिष्ट ड्यूटी साइकल से मेल खाता था, और तीन अलग-अलग अलॉय में सिलेक्टिव लेज़र मेल्टिंग (SLM) द्वारा निर्मित किया गया था। मिडसोल डायरेक्ट-फोमिंग मोल्ड को AlSi10Mg एल्यूमीनियम में प्रिंट किया गया था, टॉपोलॉजी-ऑप्टिमाइज्ड आंतरिक कॉनफॉर्मल कूलिंग चैनल के साथ जो कैविटी काउंटर को फॉलो करता है — कूलिंग समय 120 से 60 सेकंड तक घट गया, ब्रांड द्वारा देखे गए साइकल-टाइम रिडक्शन। पिन अरेज़ के साथ ड्यूल-कैविटी आउटसोल मोल्ड को MS1 (1.2709) मैराजिंग स्टील में प्रिंट किया गया था, फिर एजिंग के लिए HRC 50–55 के साथ, सीधे EVA / TPU इंजेक्शन के लिए वियर सर्फेस पर दर्पण-पॉलिश किया गया था।छिद्रित आउटसोल मोल्ड को 316L स्टेनलेस स्टील में 1000+ सटीक छिद्रों के साथ प्रिंट किया गया था, फोमिंग-एजेंट सेवा के लिए आवश्यक जंग प्रतिरोध के साथ। जूता लास्ट मोल्ड को 316L स्टेनलेस स्टील में प्रत्येक जूते के आकार के अनुसार रोगी-विशिष्ट ज्यामिति के साथ प्रिंट किया गया था, और ऊपरी-फॉर्मिंग लाइन के लिए मेश पर्फोरेशन पैटर्न था।
प्रत्येक मोल्ड को अपने पोस्ट-प्रोसेसिंग रेसिपी के साथ वितरित किया गया: एल्यूमिनियम मिडसोल मोल्ड को स्ट्रेस-रिलीव्ड और बीड-ब्लास्ट किया गया; MS1 आउटसोल मोल्ड को HRC 50-55 तक एजिंग किया गया और वियर फेस पर मिरर-पॉलिश किया गया; 316L आउटसोल मोल्ड को ASTM A967 के अनुसार पैसिवेट किया गया और छिद्रों पर इलेक्ट्रोपॉलिश किया गया; 316L लास्ट मोल्ड को एक समान सैटिन फिनिश तक बीड-ब्लास्ट किया गया। चारों को 2-4 सप्ताह में वितरित किया गया, जबकि पारंपरिक CNC-मशीन्ड एल्यूमिनियम मोल्ड्स का लीड टाइम 12-16 सप्ताह था।
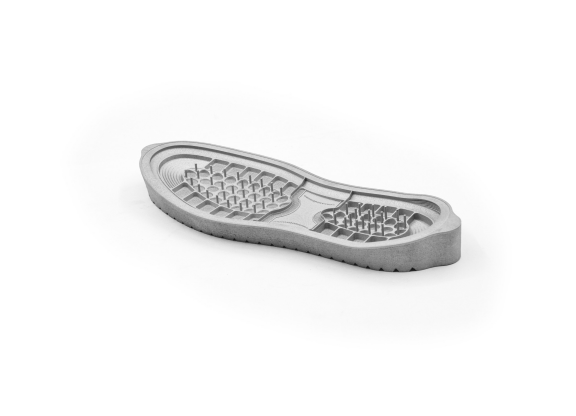
चित्र 1: SLM-प्रिंटेड AlSi10Mg मिडसोल डायरेक्ट-फोमिंग मोल्ड — आंतरिक कॉनफॉर्मल कूलिंग चैनल (50% साइकल-टाइम कमी)
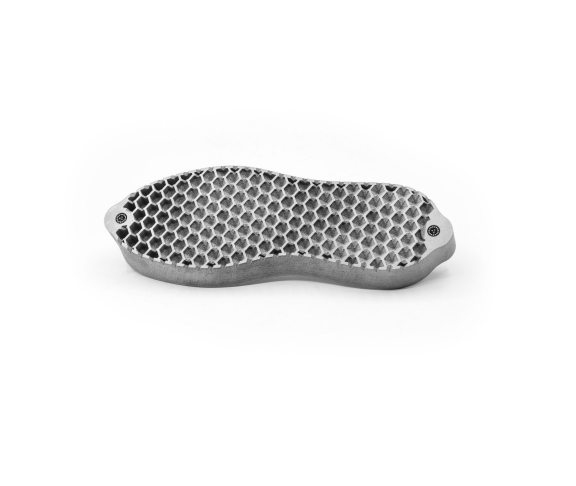
चित्र 2: वही AlSi10Mg मिडसोल मोल्ड — कैविटी साइड बिल्ट-इन लैटिस और पिन-अरे टेक्सचर्स दिखा रहा है
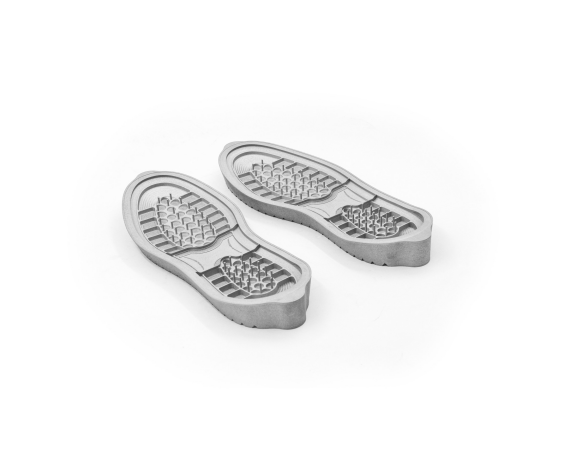
चित्र 3: SLM-प्रिंटेड MS1 (1.2709) मरेजिंग स्टील आउटसोल मोल्ड जोड़ी (बाएं/दाएं) — पिन-अरे कैविटी, एजिंग के बाद HRC 50-55, मिरर-पॉलिश वियर सर्फेस
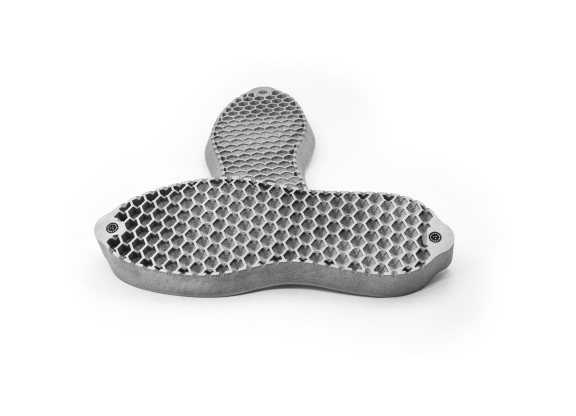
चित्र 4: वही MS1 आउटसोल मोल्ड जोड़ी — कोणिक दृश्य इजेक्टर-पिन लेआउट और मोनोलिथिक मरेजिंग स्टील कंस्ट्रक्शन दिखा रहा है
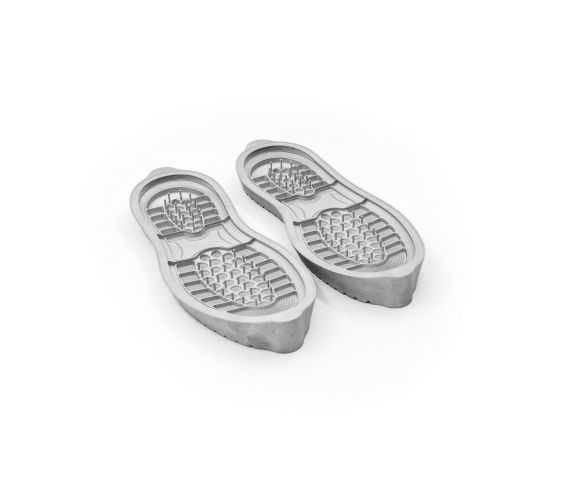
चित्र 5: SLM-प्रिंटेड MS1 आउटसोल मोल्ड — पिन-अरे कैविटी और लैटिस / टेक्सचर ट्रांज़िशन का क्लोज-अप
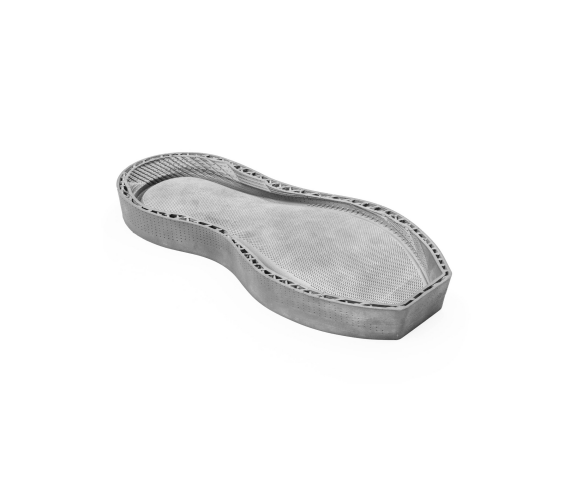
चित्र 6: SLM-प्रिंटेड MS1 आउटसोल मोल्ड — इनवर्टेड दृश्य फ्लो चैनल और कूलिंग-लाइन राउटिंग दिखा रहा है
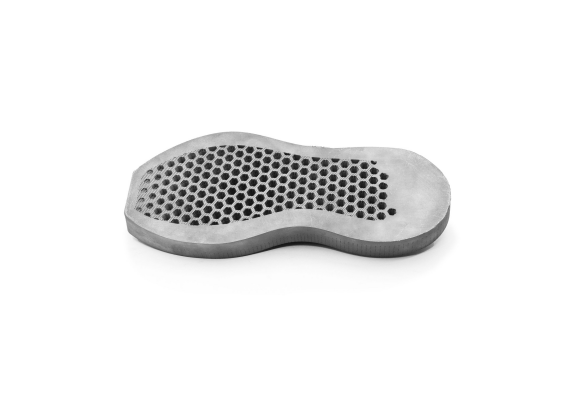
चित्र 7: SLM-प्रिंटेड 316L स्टेनलेस स्टील पर्फोरेटेड आउटसोल मोल्ड — 1000+ सटीक पर्फोरेशन, फोमिंग-एजें्ट सर्विस के लिए करोजन-रेसिस्टेंट
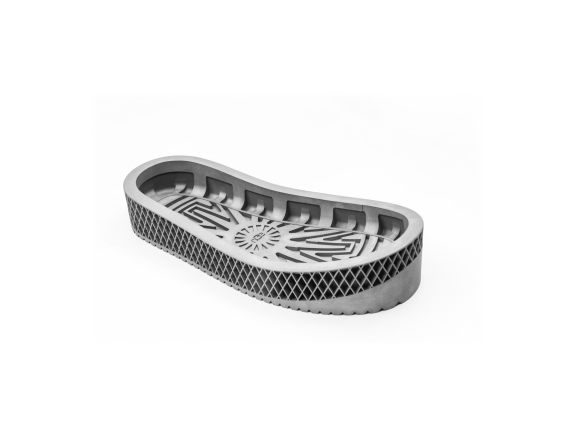
चित्र 8: SLM-प्रिंटेड 316L मिडसोल मोल्ड डायमंड क्रॉस-हैच ट्रैक्शन पैटर्न (UGG-स्टाइल) और ट्रेड परिमिटर के साथ — डायरेक्ट-इंजेक्शन रेडी
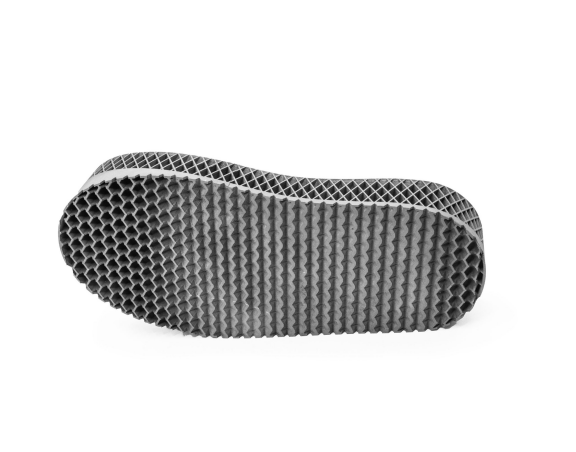
चित्र 9: SLM-प्रिंटेड 316L मिडसोल मोल्ड — डायमंड क्रॉस-हैच ट्रैक्शन पैटर्न और इंटीग्रेटेड ट्रेड परिमिटर दिखाते हुए कोणिक दृश्य
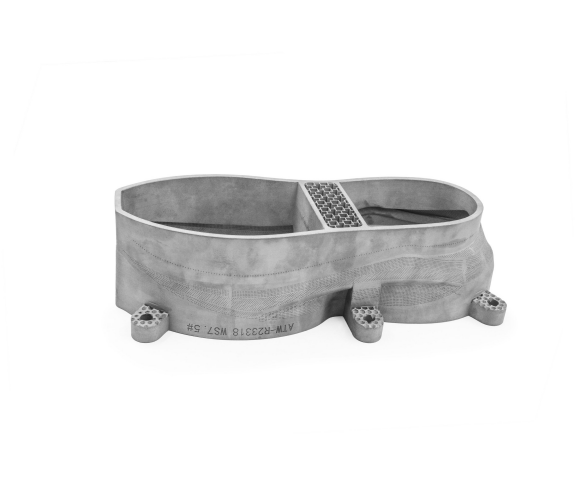
चित्र 10: SLM-प्रिंटेड 316L स्टेनलेस स्टील जूट-लास्ट (अपर) मोल्ड — आकार के अनुसार रोगी-विशिष्ट ज्यामिति, मेश पर्फोरेशन पैटर्न, बिल्ड में पार्ट नंबर 3D-मार्क किया गया
4. परिणाम
· 50% साइकल-टाइम कमी — मिडसोल कूलिंग टाइम 120 s → 60 s द्वारा AlSi10Mg कॉनफॉर्मल कूलिंग
· 4 मोल्ड प्रकार, 3 एलॉय — AlSi10Mg, MS1, 316L — प्रत्येक अपने विशिष्ट कर्तव्य के अनुरूप मिलाया गया
· 2-4 सप्ताह लीड टाइम — vs.CNC एल्युमिनियम के लिए 12-16 सप्ताह, पहली आईटम परीक्षण 30 दिनों में
· 1000+ सटीक छेद — 316L आउटसोल मोल्ड, फोमिंग सर्विस के लिए क्षय प्रतिरोधी
· HRC 50–55 मैराजिंग मोल्ड — MS1 आउटसोल मोल्ड, सीधे EVA / TPU इंजेक्शन के लिए दर्पण-पॉलिश
· एकीकृत निर्माण — कोई वेल्डेड इनसर्ट नहीं, कोई ब्रेज्ड कूलिंग लाइन नहीं, कोई असेंबली ड्रिफ्ट नहीं
· रोगी-विशिष्ट लास्ट — 316L लास्ट मोल्ड, प्रत्येक जूते के आकार के लिए एक ज्यामिति, अपर फॉर्मिंग के लिए मेश पर्फोरेशन
· 80% लीड-टाइम कटौती — चारों मोल्ड प्रकारों में 4-सप्ताह औसत, 16-सप्ताह CNC बेसलाइन के मुकाबले
“हमने नई मिडसोल लैटिस और नई आउटसोल ट्रेड को 30 दिनों में लॉन्च किया, 4 महीनों में नहीं। तेज चक्र के लिए एल्युमिनियम, पहनने के लिए MS1, फोमिंग सर्विस के लिए स्टेनलेस — तीन मिश्र धातु, एक सप्लाई चेन, एक CAD वर्कफ्लो।”
सामग्री: AlSi10Mg एल्युमिनियम | MS1 (1.2709) मैराजिंग स्टील | 316L स्टेनलेस स्टील | प्रक्रिया: SLM मेटल 3D प्रिंटिंग | अनुप्रयोग: मल्टी-मटेरियल फुटवियर मोल्ड