

MS1 (1.2709) मरेजिंग स्टील कॉनफॉर्मल कूलिंग मोल्ड इनसर्ट | SLM 3D-प्रिंटेड प्लास्टिक इंजेक्शन मोल्ड केस स्टडी
MS1 (1.2709) मरेजिंग स्टील प्लास्टिक इंजेक्शन मोल्ड इनसर्ट, आंतरिक कॉनफॉर्मल कूलिंग चैनल्स के साथ, SLM मेटल 3D प्रिंटिंग द्वारा उत्पादित। 16+ आंतरिक कूलिंग पोर्ट्स, ±0.05 mm स्थिति सटीकता, एजिंग के बाद HRC 50-55, 35% साइकल-टाइम कमी, 50% स्क्रैप कमी। उच्च-कैविटेशन मोल्ड्स के लिए ड्रिल-इनसर्ट कूलिंग को बदलता है।
केस स्टडी: MS1 मैराजिंग स्टील मोल्ड इनसर्ट कंफॉर्मल कूलिंग के साथ
सामग्री: MS1 / 1.2709 (X3NiCoMoTi18-9-5) | प्रक्रिया: SLM + Aging | हाई-कैविटेशन प्लास्टिक इंजेक्शन मोल्ड
मेटल 3D प्रिंटिंग केस स्टडी
1. पृष्ठभूमि
एक प्रेसिजन प्लास्टिक इंजेक्शन मोल्डर एक हाई-टनेज प्रेस पर 16-कैविटी थिन-वॉल पैकेजिंग पार्ट बना रहा था। लेगेसी मोल्ड ने P20 टूल-स्टील कोर का उपयोग सीधे ड्रिल किए गए कूलिंग लाइनों के साथ किया, और कैविटी लेआउट ने गेट के निकट वाटर लाइन ड्रिल करना असंभव बना दिया। परिणाम: पार्ट के कोनों पर वार्पिंग हुई, स्क्रैप रेट 8% चली, और कूलिंग समय ने साइकल को डोमिनेट किया। एक कंफॉर्मल कूलिंग इनसर्ट मैराजिंग स्टील में — चैनल जो कैविटी ज्यामिति का पालन करते हैं और कॉन्वेंशनल ड्रिल्स पहुंच नहीं कर सकते — की आवश्यकता थी ताकि साइकल समय और स्क्रैप रेट को नियंत्रित किया जा सके।
2. चुनौती
डिज़ाइन आवश्यकताओं में शामिल थीं:
· 16+ इंटर्नल कंफॉर्मल कूलिंग पोर्ट्स कैविटी लेआउट के चारों ओर व्यवस्थित, चैनल जो कैविटी काउंटर का पालन करते हैं और गेट कॉर्नर्स में जाते हैं
· MS1 (1.2709) मैराजिंग स्टील — एजिंग के बाद HRC 50–55, SPI-A3 मिरर फिनिश तक पॉलिश करने योग्य
· कैविटी सतह के सापेक्ष हर इंटर्नल पोर्ट पर ±0.05 mm पोजिशनल एक्यूरेसी
· चैनल जिन पर वेटेड सर्फेस पर कोई सपोर्ट मार्क नहीं हैं (प्रिंटिंग के दौरान सेल्फ-सपोर्टिंग ज्यामिति)
· थ्रू-हार्डनिंग क्षमता — एकरूप कठोरता कैविटी सतह से इनसर्ट कोर तक, कोमल जगहों के बिना
· पहले-आर्टिकल ट्रायल्स के लिए 3 सप्ताह में डिलीवर करने योग्य
3.हल
मोल्ड इन्सर्ट को टोपोलॉजी-ऑप्टिमाइज़्ड कन्फॉर्मल कूलिंग चैनल के साथ फिर से डिज़ाइन किया गया था जो कैविटी लेआउट के चारों ओर लपेटते हैं — उन गेट कॉर्नर को भी शामिल करते हैं जिन्हें पुराने ड्रिल किए गए लाइन तक पहुंच नहीं थी — और चयनात्मक लेज़र मेल्टिंग (SLM) द्वारा MS1 (1.2709) मैरेजिंग स्टील पाउडर में निर्मित किया गया था। SLM प्रक्रिया ने जटिल चैनल नेटवर्क, केंद्रीय मुख्य इनलेट, 16+ आउटलेट पोर्ट, और कैविटी-फेसिंग ज्यामिति को एक ही बिल्ड में प्रिंट किया, बिना कोई ब्रेज्ड जॉइंट और बिना ड्रिल किए गए लाइन के। सभी चैनलों को प्रिंटिंग के दौरान स्व-सपोर्टिंग होने के लिए ओरिएंट किया गया था, इसलिए वेटेड सतह बनाई गई है — कोई सपोर्ट मार्क टू ब्रेक थ्रू या टू सील नहीं।
प्रिंटिंग के बाद, इन्सर्ट को 490 °C पर स्ट्रेस-रिलीव किया गया, 820 °C पर सॉल्यूशन-ट्रीट किया गया, 5 घंटे के लिए 480 °C पर एजिंग की गई ताकि HRC 50–55 प्राप्त हो सके, फिर कैविटी फेस पर फिनिश-मेशीन किया गया और SPI-A3 तक पॉलिश किया गया। मैरेजिंग स्टील का विशेष रूप से चयन किया गया था क्योंकि यह सतह से कोर तक एकरूपतापूर्वक हार्डन होता है (कोई डिकार्बराइज़ेशन जोखिम), एजिंग के माध्यम से आयामी स्थिरता बनाए रखता है (<0.05% विकृति), और कॉस्मेटिक पैकेजिंग पार्ट्स के लिए आवश्यक ऑप्टिकल फिनिश तक पॉलिश करता है।
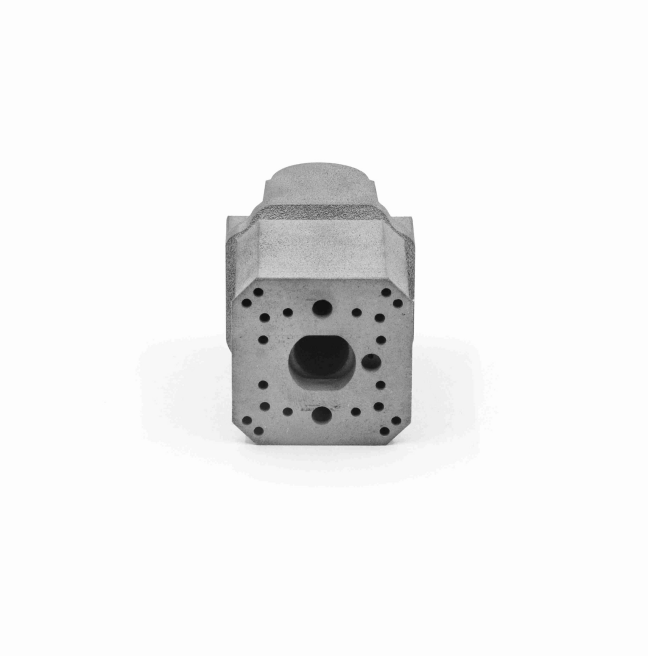
चित्र 1: SLM-प्रिंटेड MS1 (1.2709) मैरेजिंग स्टील मोल्ड इन्सर्ट — केंद्रीय मुख्य इनलेट, 16+ अरेइड आउटलेट पोर्ट, बनाई गई वेटेड सतहें। एजिंग के बाद इन्सर्ट ने HRC 50–55 प्राप्त किया और कैविटी फेस पर SPI-A3 तक पॉलिश किया गया।
4.परिणाम
· 35% चक्र समय कमी — पहले अनुकूलित चलाने पर 28 सेकंड से 18 सेकंड तक
· 50% रद्दी कमी — 8% से 4% तक — कोने का विकृति खत्म
· HRC 50–55 समान कठोरता — कोई कमजोर जगह नहीं, कैविटी फेस पर SPI-A3 तक पॉलिश
· ±0.05 मिमी पोर्ट सटीकता — 16+ चैनल, प्रत्येक पोर्ट कैविटी के सापेक्ष टॉलरेंस के भीतर
· खुद-सहायक चैनल — जैसा-बना नम्य सतह, सील करने के लिए कोई सहारा चिह्न नहीं
· लीड टाइम: 3 सप्ताह — CAD से उम्र बढ़े, पॉलिश, फिट होने के लिए तैयार इनसर्ट तक
“अनुरूप चैनलों ने कोनों तक पहुंचा जहाँ हम कभी ड्रिल नहीं कर सकते थे। पहले आर्टिकल पर चक्र समय 35% कम हुआ, और मैरेजिंग स्टील ने बिना किसी कमजोर जगह के आइने जैसी पॉलिश की।”
सामग्री: MS1 / 1.2709 मैरेजिंग स्टील | प्रक्रिया: SLM + एजिंग | अनुप्रयोग: अनुरूप शीतलन मोल्ड इनसर्ट