

ایس ایل ایم (1.2709) میراجنگ اسٹیل کنفارمل کولنگ مولڈ انسرٹ | ایس ایل ایم 3D پرنٹڈ پلاسٹک انجیکشن مولڈ کیس اسٹڈی
ایس ایل ایم (1.2709) میراجنگ اسٹیل پلاسٹک انجیکشن مولڈ انسرٹ جس میں اندرونی کنفارمل کولنگ چینلز ہیں، جو ایس ایل ایم میٹل 3D پرنٹنگ کے ذریعے تیار کی گئی ہے۔ 16+ اندرونی کولنگ پورٹس، ±0.05 mm پوزیشنل ایکریسی، ایجنگ کے بعد ایچ آر سی 50–55، 35% سائیکل ٹائم ریڈکشن، 50% اسکرپ ریڈکشن۔ ڈرلڈ انسرٹ کولنگ کی جگہ لیتا ہے جو ہائی-کیویٹیشن مولڈز کے لیے ہوتا ہے۔
کیس اسٹڈی: ایم ایس 1 میراجنگ اسٹیل مولڈ انسرٹ کونفارمل Cooling
مواد: ایم ایس 1 / 1.2709 (ایکس3NiCoMoTi18-9-5) | عمل: ایس ایل ایم + Aging | ہائی-کیویٹیشن پلاسٹک انجیکشن مولڈ
میٹل ڈی پرنٹنگ کیس اسٹڈی
1. پس منظر
ایک پریزنشن پلاسٹک انجیکشن مولڈر ایک 16-کیویٹی تھن والی پیکجنگ پارٹ پر پیدا کر رہا تھا۔ وراثتی مولڈ میں P20 ٹول اسٹیل کور اسٹریٹ ڈرلڈ لائننگ کے ساتھ استعمال ہوتا تھا، اور کیویٹی لای آؤٹ نے واٹر لائنز دروازوں کے قریب ڈرل کرنے کو ناممکن بنایا۔ نتیجہ: پارٹ کے کونوں میں ڈھالنا، اسکریپ ریٹ 8% چل رہی تھی، اور کولنگ ٹائم نے سائیکل کو ڈومینیٹ کیا۔ ایک کونفارمل کولنگ انسرٹ میراجنگ اسٹیل میں - چینلز جو کیویٹی جیومیٹری پر عمل کرتے ہیں اور کونوں میں جاتے ہیں جہاں روایتی دریل نہیں ہوسکتے - سائیکل ٹائم اور اسکریپ ریٹ کو کنٹرول کرنے کے لیے ضروری تھا۔
2. چیلنج
ڈیزائن کی ضروریات میں شامل تھیں:
· 16+ اندرونی کونفارمل کولنگ پورٹس کیویٹی لای آؤٹ کے ارد گرد ترتیب دیئے گئے، چینلز جو کیویٹی کنٹور پر عمل کرتے ہیں اور دروازوں کے کونوں میں جاتے ہیں
· ایم ایس 1 (1.2709) میراجنگ اسٹیل - ایجنگ کے بعد ایچ آر سی 50-55، SPI-A3 میرر فنش تک پولش کرنے کے قابل
· ہر اندرونی پورٹ پر ±0.05 mm پوزیشنل ایکوریسی، کیویٹی سرفیس کے نسبت
· چینلز جہاں بھیگی سرفیس پر کوئی سپورٹ مارکس نہ ہوں (پرنٹنگ کے دوران خود سپورٹنگ جیومیٹری)
· تھرو-ہارڈننگ صلاحیت - یکسوں سختاں، کیویٹی سرفیس سے انسرٹ کور تک، کوئی نرم spots نہیں
· پہلے آرٹیکل ٹرائلز کے لیے 3 ہفتوں میں فراہم کرنے کے قابل
3.حل
مولڈ انسرٹ کو ٹاپولوجی آپٹمائزڈ کونفارمل کولنگ چینلز کے ساتھ دوبارہ ڈیزائن کیا گیا جو کیویٹی لے آؤٹ کے گرد گھومتے ہیں — جس میں گیٹ کونر شامل ہیں جو ورثے میں ڈرل لائنیں نہیں پہنچ سکتی تھیں — اور انہیں سلیکٹو لیزر ملنگ (SLM) کے ذریعے MS1 (1.2709) میراجنگ اسٹیل پاؤڈر میں بنایا گیا۔ SLM عمل نے پیچیدہ چینل نیٹ ورک، مرکزی مین انلیٹ، 16+ آؤٹلیٹ پورٹس، اور کیویٹی کی طرف والی جیومیٹری کو ایک ہی بیلڈ میں پرنٹ کیا، جس میں کوئی برائزڈ جوائنٹس یا ڈرل لائنیں نہیں تھیں۔ تمام چینلز کو پرنٹنگ کے دوران خود-سپورٹنگ ہونے کے لیے موزوں کیا گیا تھا، اس لیے والڈڈ سطح جیسے ہی تھی "as-built" — کوئی سپورٹ مارکس نہیں تھے جنہیں توڑنا یا سیالنا پڑے۔
پرنٹنگ کے بعد، انسرٹ کو 490 °C پر اسٹریس-رلیف کیا گیا، 820 °C پر حل-ٹریٹڈ کیا گیا، اور پھر 480 °C پر 5 گھنٹے کے لیے ایجڈ کیا گیا تاکہ HRC 50–55 حاصل ہو، پھر کیویٹی کے چہرے پر فنش-ماشینڈ کیا گیا اور SPI-A3 تک پولش کیا گیا۔ میراجنگ اسٹیل خاص طور پر اس لیے منتخب کیا گیا تھا کیونکہ یہ سطح سے مرکز تک یکسو硬化 ہوتا ہے (کوئی ڈیکاربورائزیشن کا خطرہ نہیں)، ایجنگ کے ذریعے ابعادی استحکام برقرار رکھتا ہے (<0.05% ڈسٹورشن)، اور کاسمیک پیکجنگ پارٹس کے لیے ضروری آپٹیکل فنش تک پولش ہوتا ہے۔
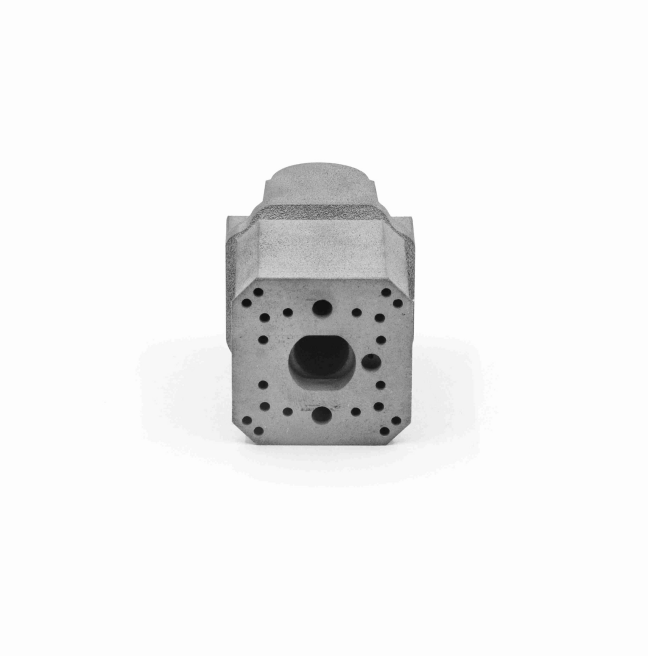
شکل 1: SLM-پرنٹڈ MS1 (1.2709) میراجنگ اسٹیل مولڈ انسرٹ — مرکزی مین انلیٹ، 16+ آریئڈ آؤٹلیٹ پورٹس، جیسے ہی والڈڈ سطوح۔ ایجنگ کے بعد انسرٹ نے HRC 50–55 حاصل کیا اور کیویٹی کے چہرے پر SPI-A3 تک پولش کیا گیا۔
4.نتائج
· چکر ٹائم میں 35% کمی — پہلے بہتر کردہ چلن پر 28 سے 18 سیکنڈ تک
· 50% اسکرپ میں کمی — 8% سے 4% تک — کونوں کا ٹوٹنا ختم
· HRC 50–55 یکسوں سختی — کوئی نرم جگہ نہیں، کیویٹی کے چہرے پر SPI-A3 تک پولش
· ±0.05 mm پورٹ ایکوریسی — 16+ چینلز، ہر پورٹ ٹالرنس کے اندر کیویٹی کے نسبت
· خود تعین کرنے والے چینلز — اس بنی ہویڒ گلی چہرہ، کوئی سپورٹ کے نشانات سیال کرنے کے لیے نہیں
· لیڈ ٹائم: 3 ہفتے — CAD سے بڑھی ہوئی، پولشڈ، فٹ ہونے والے انسرٹ تک
“موافق چینلز نے ہمیشہ نہیں ڈرل کر سکے والے کونوں تک پہنچا۔ پہلا مضمون پر چکر ٹائم میں 35% کمی آئی، اور میراجنگ اسٹیل نے آئینے جیسی چمک کے ساتھ کوئی نرم جگہ کے بغیر پولش کیا۔”
مواد: MS1 / 1.2709 میراجنگ اسٹیل | عمل: SLM + ایجنگ | استعمال: موافق ٹھنڈا کرنے والا مولڈ انسرٹ