แม่พิมพ์ฉีดพลาสติก MS1 (1.2709) จากเหล็ก Maraging พร้อมระบบระบายความร้อนรูปทรงเข้ากับรูปเฉพาะ | ศึกษากรณีการพิมพ์ 3D SLM สำหรับแม่พิมพ์ฉีดพลาสติก
แม่พิมพ์ฉีดพลาสติก MS1 (1.2709) จากเหล็ก Maraging พร้อมช่องระบายความร้อนภายในรูปทรงเข้ากับรูปเฉพาะ ผลิตด้วยเทคนิคพิมพ์ 3D เหล็ก SLM 16+ พอร์ตระบายความร้อนภายใน ความแม่นยำตำแหน่ง ±0.05 mm ค่า HRC 50-55 หลังจากการอบแก้อุณหภูมิ ลดเวลาในรอบการผลิต 35% ลดของเหลือ 50% แทนที่ระบบระบายความร้อนแบบเจาะสำหรับแม่พิมพ์ที่มีช่องฉีดมาก
กรณศึกษา: แม่พิมพ์เหล็ก Maraging MS1 ด้วยระบบระบายความร้อนที่ตรงกับรูปร่าง
วัสดุ: MS1 / 1.2709 (X3NiCoMoTi18-9-5) | กระบวนการ: SLM + Aging | แม่พิมพ์ฉีดพลาสติกแบบสูญญากาศสูง
กรณศึกษาการพิมพ์เหล็ก 3D
1. ภูมิหลัง
ผู้ผลิตชิ้นส่วนบรรจุภัณฑ์ผนังบางด้วยแม่พิมพ์ฉีดพลาสติกความแม่นยำสูง ทำงานบนเครื่องกดระดับสูง โดยใช้แม่พิมพ์เก่าที่ทำจากเหล็กเครื่อง P20 โดยมีร่องระบายความร้อนเป็นรูตรง โครงสร้างของช่องว่างทำให้ไม่สามารถเจาะร่องน้ำได้ใกล้กับจุดฉีด ผลลัพธ์คือ ชิ้นงานมีความโค้งงอที่มุมอย่างมีนัยสำคัญ อัตราของสินค้าที่เสียเพิ่มขึ้นถึง 8% และเวลาระบายความร้อนครองเวลาในการทำงาน จึงต้องใช้แม่พิมพ์เสริมด้วยระบบระบายความร้อนที่ตรงกับรูปร่างจากเหล็ก Maraging — ร่องที่เป็นรูปร่างตามช่องว่างเข้าไปยังมุมที่เจาะปกติไม่สามารถถึงได้ — เพื่อควบคุมเวลาในการทำงานและอัตราของสินค้าที่เสียให้ได้
2. ความท้าทาย
ข้อกำหนดในการออกแบบรวมถึง:
· 16+ พอร์ตระบายความร้อนภายในที่จัดเรียงรอบโครงสร้างของช่องว่าง โดยมีร่องที่ตามรูปร่างของช่องว่างเข้าไปยังมุมที่จุดฉีด
· เหล็ก Maraging MS1 (1.2709) — ความแข็ง HRC 50–55 หลังจากการเกิดสภาพแข็ง — สามารถเกลี้ยงให้เป็นพื้นเงา SPI-A3 ได้
· ความแม่นยำในตำแหน่ง ±0.05 mm สำหรับแต่ละพอร์ตภายในที่สัมพันธ์กับพื้นผิวของช่องว่าง
· ร่องที่ไม่มีรอยบาดเจ็บจากการรองรับบนพื้นผิวที่สัมผัสกับน้ำ (เรขาคณิตที่รองตัวเองในระหว่างการพิมพ์)
· ความสามารถในการแข็งแกร่งทั้งหมด — ความแข็งสม่ำเสมอจากพื้นผิวช่องว่างไปยังแกนของแม่พิมพ์เสริม ไม่มีจุดอ่อน
· จัดส่งภายใน 3 สัปดาห์สำหรับการทดลองชิ้นแรก
3.The Solution
The mold insert was redesigned with topology-optimized conformal cooling channels that wrap around the cavity layout — including the gate corners that the legacy drilled lines could not reach — and manufactured by Selective Laser Melting (SLM) in MS1 (1.2709) maraging steel powder. The SLM process printed the complex channel network, the central main inlet, the 16+ outlet ports, and the cavity-facing geometry in a single build with no brazed joints and no drilled lines. All channels were oriented to be self-supporting during printing, so the wetted surface is as-built — no support marks to break through or to seal.
After printing, the insert was stress-relieved at 490 °C, solution-treated at 820 °C, aged at 480 °C for 5 hours to reach HRC 50–55, then finish-machined on the cavity face and polished to SPI-A3. The maraging steel was chosen specifically because it hardens uniformly from surface to core (no decarburization risk), maintains dimensional stability through aging (<0.05% distortion), and polishes to the optical finish required for cosmetic packaging parts.
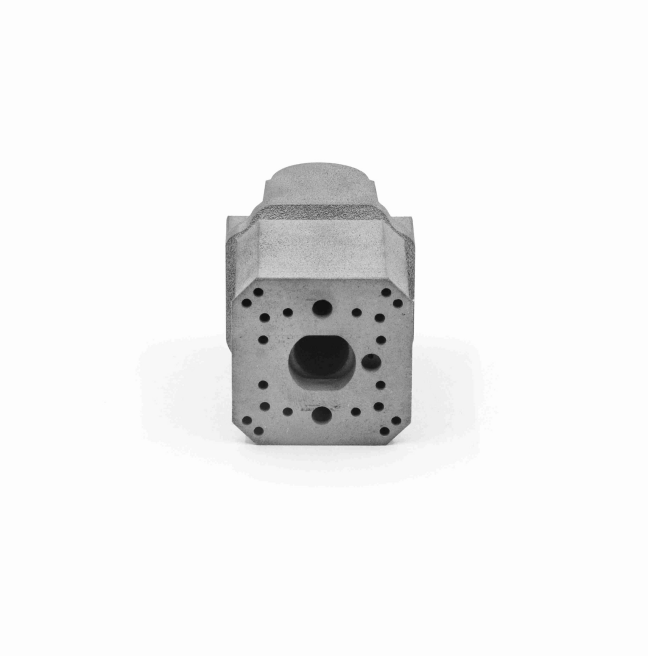
Figure 1: SLM-printed MS1 (1.2709) maraging steel mold insert — central main inlet, 16+ arrayed outlet ports, as-built wetted surfaces. After aging the insert reached HRC 50–55 and was polished to SPI-A3 on the cavity face.
4.ผลลัพธ์
· ลดเวลาในรอบการผลิต 35% — จาก 28 วินาที เหลือ 18 วินาที ในการทำงานที่ได้รับการเพิ่มประสิทธิภาพครั้งแรก
· ลดเศษส่วนที่เสียหาย 50% — จาก 8% เหลือ 4% — กำจัดปัญหาคว่ำของมุมได้สำเร็จ
· ความแข็งเท่ากัน HRC 50–55 — ไม่มุมที่นุ่ม ขัดเงาได้เกรด SPI-A3 บนพื้นผิวของช่องรับ
· ความแม่นยำของท่าปากร่วม +0.05 มม. — 16+ ช่อง ท่าปากร่วมแต่ละช่องอยู่ในขอบเขตความยอมรับได้เมื่อเทียบกับช่องรับ
· ช่องร่องที่รองรับตัวเอง — พื้นผิวที่สัมผัสกับของเหลวตามแบบต้นฉบับ ไม่มีรอยที่ต้องการปิดกั้น
· เวลาในการจัดหา: 3 สัปดาห์ — จาก CAD ไปยังอุปกรณ์แนบที่ผ่านการแก้อายุแล้ว ขัดเงา พร้อมใช้งาน
“ช่องร่องที่สอดคล้องกันไปถึงมุมที่เราเคยเจาะไม่ถึงได้ ลดเวลาในรอบการผลิตลง 35% ในสินค้าชิ้นแรก และเหล็ก Maraging ขัดเงาเป็นพระจันทร์เต็มดวงโดยไม่มุมที่นุ่ม”
วัสดุ: MS1 / 1.2709 เหล็ก Maraging | ขั้นตอน: SLM + การแก้อายุ | การใช้งาน: อุปกรณ์แนบสำหรับแม็คชีนระบายความร้อนที่สอดคล้องกัน