Servizio di stampa 3D online
Ottieni preventivi istantanei online per pezzi in oltre 80 materiali metallici e plastici. Spedizione gratuita per tutti gli ordini negli Stati Uniti. Certificazione ISO 9001:2015, ISO 13485 e AS9100D.Inizia un Nuovo Preventivo di Stampa 3D
Tipo di file: STL, STP, STEP
Privacy: Tutti i tuoi file sono al sicuro con noi. Leggi la nostra politica sulla privacy.Guida ai Materiali di Stampa 3D in Metallo
Il laboratorio SLM di OLA rappresenta una delle nostre operazioni principali, con una flotta di oltre 40 sistemi di stampa metallica. Supportiamo fino a 8 materiali lega distinti e possiamo gestire parti con dimensioni massime di costruzione su un singolo asse di 800 mm.

La sinterizzazione laser diretta di metallo (DMLS) è un processo industriale di stampa 3D in metallo che costruisce prototipi funzionali e parti di produzione in metallo in 7 giorni o meno. Una gamma di metalli produce parti finali che possono essere utilizzate per applicazioni di uso finale.
La tecnologia di stampa 3D in metallo è comunemente utilizzata per:
- Prototipazione in materiali di produzione
- Geometrie complesse
- Parti funzionali, di uso finale
- Riduzione dei componenti metallici in un assemblaggio
Capacità di Stampa 3D in Metallo
Le nostre linee guida di base per la stampa 3D in metallo includono importanti considerazioni di progettazione per aiutare a migliorare la fabbricabilità delle parti, migliorare l'aspetto cosmetico e ridurre i tempi di produzione complessivi.
*Al momento, Inconel 718 e Alluminio sono gli unici materiali disponibili sulla nostra macchina X Line a grande formato
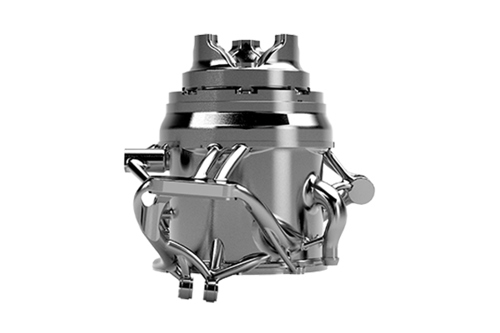
Opzioni di materiali per stampa 3D in metallo
Di seguito sono riportati gli leghe metalliche disponibili per la stampa 3D. Vari trattamenti termici sono disponibili a seconda del materiale.
Stainless Steel 316L
+Aluminum Alloy AlSi10Mg
+Titanium Alloy TC4 (Ti6Al4V)
+Stainless Steel 17-4PH
+Aluminum Alloy 6061
+18Ni300 MS1(1.2709)
+CuCrZr
+CuSn10
+Inconel718(GH4169)
+CoCrMoW
+TA0
+W
+Confronta le Proprietà dei Materiali
| Materiale | Resistenza alla Trazione | Allungamento | Massima Costruzione |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 μm = alta risoluzione (HR)
30, 40 e 60 μm = risoluzione normale (NR)
Queste cifre sono approssimative e dipendono da numerosi fattori, inclusi ma non limitati a, parametri di macchina e di processo. Le informazioni fornite non sono quindi vincolanti e non considerate certificate. Quando le prestazioni sono critiche, considera anche test indipendenti di laboratorio su materiali additivi o pezzi finali.

Finitura standard
Valori di rugosità attesi tra 200 e 400 µin Ra (0,005 a 0,010 mm Ra), a seconda del materiale e della risoluzione. Le strutture di supporto vengono rimosse e le linee di strato sono visibili.

Finitura personalizzata
Offriamo superfici spazzolate in una gamma di grani e finiture specchiate lucide. Assicurati di indicare se la finitura superficiale personalizzata è per scopi funzionali o estetici in modo che possiamo consigliarti al meglio sulle nostre opzioni personalizzate.
Capacità di post-lavorazione per parti stampate in 3D in metallo
Migliora la resistenza, l'accuratezza dimensionale e l'aspetto cosmetico delle componenti finali in metallo con DMLS per la produzione.
Finitura superficiale
- Fresatura a 3 e 5 assi
- Tornitura
- Lucidatura (Specchio o Spazzolata)
- Passivazione
- EDM a filo
- Filettatura e alesatura
Trattamenti termici
- Rilascio degli sforzi
- Trattamento termico NADCAP
- Pressatura isostatica calda (HIP)
- Ricottura di soluzione
- Invecchiamento
Prove meccaniche
- Trazione
- Durezza Rockwell
Analisi di polvere e materiale
- Tracciabilità
- Chimica
- Analisi di dimensioni e distribuzione delle particelle


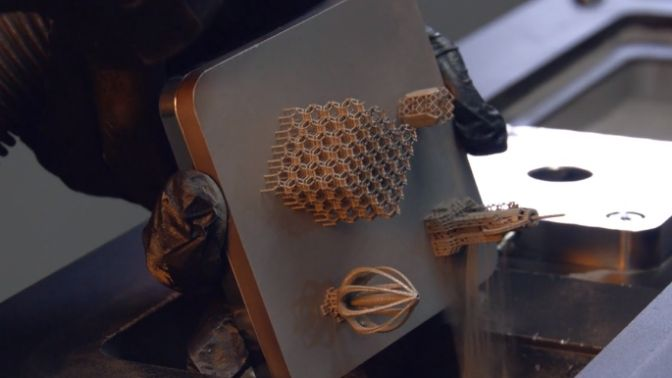
Perché usare la Stampa 3D Metallica?
Scopri come la tecnologia di manifattura additiva metallica può essere utilizzata per ridurre i componenti all'interno di un assemblaggio, realizzare geometrie complesse e risparmiare tempo e costi.
Come Funziona la Stampa 3D Metallica?
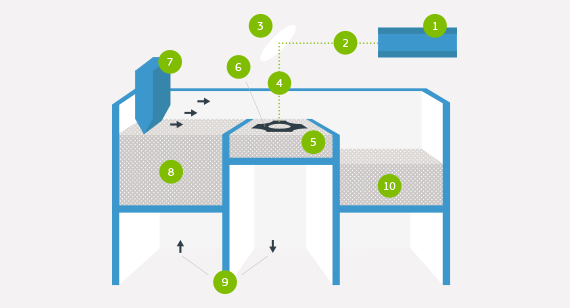
La macchina DMLS inizia la sinterizzazione di ogni strato - prima le strutture di supporto sul piatto di base, poi la parte stessa - con un laser puntato su un letto di polvere metallica. Dopo che uno strato trasversale di polvere è saldato microscopicamente, il piatto di costruzione si abbassa e una lama ricopritrice si muove sul piatto per depositare il prossimo strato di polvere in una camera di costruzione inerte. Il processo si ripete strato per strato fino al completamento della costruzione.
Al termine della costruzione, viene eseguita una prima spazzatura manuale per rimuovere la maggior parte della polvoreggiatura libera, seguita dal ciclo di trattamento termico appropriato mentre le parti sono ancora fissate nei sistemi di supporto per alleviare eventuali tensioni. Le parti vengono rimosse dal piatto e le strutture di supporto vengono rimosse dalle parti, quindi completate con sabbiatura e smerigliatura se necessari. Le parti finali DMLS sono quasi al 100% dense.