Confronto completo delle regole di progettazione SLA, SLS e MJF: linee guida generali (fori, pilastri, dettagli, tolleranza, filetti, deformazione, tolleranza) + specifiche dei materiali per resine Somos, nylon SLS, HP PA12 e MJF.
SLA- SLS- MJF- Regole di Stampa
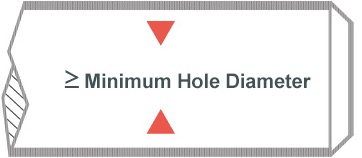
Foro. La dimensione del foro rappresenta il diametro minimo che una macchina può stampare con successo. Per decidere il diametro, consultare le regole dei servizi di Stampa 3D nella seguente parte.
Figura 1
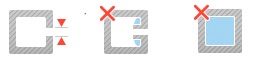
Foro di Fuga. Preparare almeno un foro di fuga per i modelli cavi in modo che il materiale in eccesso possa sfuggire durante il processo di Stampa 3D. È preferibile avere più fori di fuga in posizioni diverse in modo che il materiale in eccesso vicino al foro possa essere rimosso.
Figura 2
Spessore del Pilastro Verticale. Nel modello, il pilastro è la parte sporgente in cui la lunghezza supera 2 volte la larghezza (il dettaglio in rilievo è quando la lunghezza è inferiore a 2 volte la larghezza). Le parti che non rispettano le linee guida potrebbero deformarsi o staccarsi dal modello durante la stampa. Si prega di aumentare lo spessore o selezionare materiali diversi.
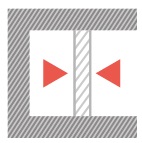
Il pilastro sostenuto è quando entrambe le estremità sono collegate al muro.
Figura 3
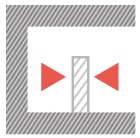
Il pilastro non sostenuto è quando solo un'estremità è collegata al muro.
Figura 4
Dettagli in Rilievo. I dettagli in rilievo sono funzionalità sollevate sul modello, ad esempio il testo. Le funzionalità che non soddisfano le linee guida di spessore e altezza potrebbero non essere visibili sulla stampa. Si prega di considerare anche l'effetto delle lavorazioni post-stampa. Larghezza e altezza della funzionalità possono dover essere aumentate o scegliere i materiali adatti.
Figura 5
Dettagli Incisi. I dettagli incisi sono funzionalità stampate o incavate sotto il modello. Le funzionalità che non soddisfano le linee guida di spessore e altezza potrebbero non essere visibili sulla stampa. Si prega di considerare anche l'effetto delle lavorazioni post-stampa. Larghezza e altezza della funzionalità possono dover essere aumentate o scegliere i materiali adatti.
Figura 6
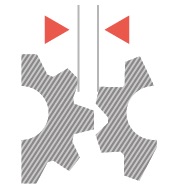
Spazio Libero.Il distacco è la distanza necessaria tra due parti connesse o mobili di un modello. Il supporto potrebbe non essere rimosso se il distacco è inferiore alla distanza richiesta.
Figura 7
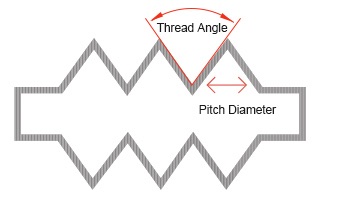
Filetti e viti. Progettare e stampare in 3D filetti e viti che si incastrano correttamente è una sfida. L'angolo del filetto raccomandato è di 20°. Il diametro del passo varia a seconda dei materiali e il valore raccomandato è superiore a 0,6mm.
Figura 8
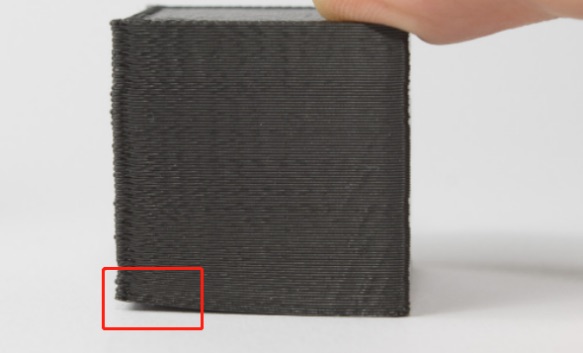
Deformazione. La deformazione si verifica a causa del restringimento del materiale durante la stampa 3D, poiché le differenze di temperatura tra gli strati sono troppo grandi, creando tensione all'interno del modello. Quando diventa eccessiva, gli strati inferiori iniziano a tirarsi o sollevarsi. È una modifica fisica quando il materiale fuso, sinterizzato, scansionato con un laser o solidificato. Inoltre, le superfici piane sono soggette a deformazione. La soluzione consiste nel evitare grandi superfici piane o nell'aggiungere angoli arrotondati ai modelli 3D.
cioè.:
Figura 9
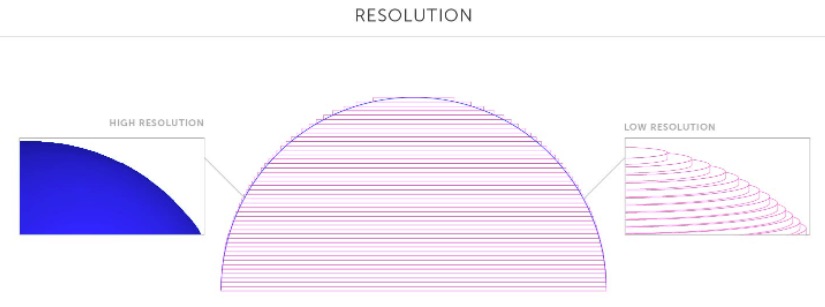
Risoluzione di superficie. Per garantire una stampa di buona qualità, è necessario considerare il livello di dettaglio e scegliere la risoluzione corretta. Il livello di dettaglio varia a seconda delle diverse tecnologie di stampa 3D e dei materiali. Pertanto, è importante progettare il livello minimo di dettagli del modello 3D e scegliere di conseguenza i servizi di stampa 3D.
cioè.:
Figura 10
Tolleranza. Le tolleranze descrivono quanto scostamento da un valore specifico è previsto o accettabile. Nella stampa 3D, le macchine hanno tolleranze specifiche. Ciò significa che le stampe possono deviare leggermente dalle dimensioni reali. Una tolleranza più stretta indica una precisione dimensionale costantemente maggiore.
3.Regole di Stampa SLA
Teoria della Stampa
SLA, nota come Stereolitografia, è una tecnologia di Stampa 3D che utilizza luce laser UV per mantenere la cura della resina liquida strato per strato, e alla fine creare un oggetto solido.
Regole di Progettazione
1. Muro Supportato
2. Muro Non Supportato
Materiali
Spessore del Muro
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1mm
Somos® WaterShed XC 11122
1mm
3. Diametro Minimo del Foro
Materiali
Diametro
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
Somos® WaterShed XC 11122
0.8mm
4. Diametro Minimo del Foro di Fuga
Consiglio: > 2.0 mm di Diametro
5. Spessore Minimo del Pilastro Verticale
Materiali
Pilastro Supportato
Pilastro Non Supportato
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
1.5mm
Somos® WaterShed XC 11122
0.5mm
0.5mm
6.Dettaglio Minimo Inciso
Materiali
Larghezza & Altezza
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1.2mm
Somos Tough Resin
1.5mm
Somos® WaterShed XC 11122
0.5mm
7. Dettaglio Minimo Inciso
Materiali
Larghezza & Altezza
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1.2mm
Somos Tough Resin
1.5mm
Somos® WaterShed XC 11122
0.5mm
8. Angolo Minimo di Sospensione senza Supporto
Consiglio: >20° dall'orizzontale
Materiali
Larghezza & Altezza
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1.2mm
Somos Tough Resin
1.5mm
Somos® WaterShed XC 11122
0.5mm
9. Distanza Minima di Spazio
Materiali
Distanza di Spazio
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
2.0mm
Somos® WaterShed XC 11122
0.5mm
10.Requisiti di Progettazione per Filetti e Viti
Materiali
Diametro di Passo
Angolo del Filetto
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
0.6mm
20°
Somos® WaterShed XC 11122
0.5mm
20°
11. Tolleranza
200μm o 0.2%
4. Regole di Stampa SLS
Teoria di Stampa
SLS, Sinterizzazione Selettiva con Laser, utilizza un laser ad alta potenza per sinterizzare materiale in polvere, guidando automaticamente il laser in punti specifici basati su un modello 3D, legando il materiale insieme per creare una struttura solida e stabile.