

Stampi per Scarpe Stampati in 3D in Acciaio Inox, Alluminio & Acciaio Maraging MS1 | Studio di Casi Stampo per Calzature SLM
Stampi per scarpe in metallo stampati in 3D in acciaio inossidabile 316L, alluminio AlSi10Mg e acciaio maraging MS1 (1.2709). Stampi per calzature SLM con canali di raffreddamento conformali, nuclei a griglia integrati e texture a matrice di pin. Riduzione del 50% del tempo di ciclo, riduzione dell'80% dei tempi di consegna, 100% di libertà di progettazione rispetto agli stampi in alluminio CNC.
Studio di caso: Stampi per scarpe stampati in 3D —
Acciaio inossidabile, Alluminio & MS1
Stampaggio 3D in metallo SLM | Raffreddamento conformale | Strumentazione per calzature multi-materiale
Studio di caso sulla strumentazione per calzature
1. Contesto
Un marchio globale di calzature sportive stava lanciando una nuova linea di scarpe da running con una struttura a nido d'ape per la suola intermedia completamente riprogettata e un nuovo pattern per la scanalatura della suola esterna. Gli stampi in alluminio fresati a CNC non erano in grado di fornire la geometria della struttura interna richiesta, gli array di pin integrati o i canali di raffreddamento conformali necessari per un tempo di ciclo del 50% più veloce sulla nuova linea di iniezione diretta di schiuma EVA. Il marchio necessitava di quattro tipi di stampi distinti — uno stampo per schiumatura diretta della suola intermedia, uno stampo per suola esterna a doppia cavità con array di pin, uno stampo per tasselli forati e uno stampo per la forma della scarpa (superiore) — ciascuno ottimizzato per un diverso sistema di materiali e profilo di ciclo. Lo stampaggio 3D in metallo SLM, in tre diverse leghe, ha fornito tutti e quattro in un'unica catena di approvvigionamento.
2.La Sfida
I requisiti di progettazione includevano:
· Stampa a schiuma diretta della intersuola in alluminio AlSi10Mg — riduzione del 50% del tempo di ciclo tramite canali di raffreddamento conformali interni
· Stampa della suola in acciaio MS1 (1.2709) maraging — HRC 50–55 dopo invecchiamento, superficie di usura lucidata a specchio per iniezione EVA / TPU
· Stampa della suola forata in acciaio inossidabile 316L — 1000+ perforazioni di precisione, resistente alla corrosione per l'uso con agenti schiumanti
· Stampa della forma della scarpa (superiore) in acciaio inossidabile 316L — geometrie specifiche per paziente per ogni taglia, con motivo di perforazione a maglia per la modellatura superiore
· Tutti e quattro i tipi di stampo consegnati entro 4 settimane, pronti per i test del primo articolo
· Piattaforma multi-lega: ogni stampo abbinato al suo ciclo di lavoro specifico (alluminio per cicli rapidi, MS1 per usura ad alta pressione, 316L per corrosione / igiene)
· 100% di libertà di progettazione — nuclei a griglia, raffreddamento conformale, array di punte stampati come funzionalità monoliche senza assemblaggio
3. La Soluzione
I quattro tipi di stampo sono stati progettati come parti monoliche, ciascuna abbinata al suo ciclo di lavoro specifico, e fabbricate mediante Fusione Selettiva con Laser (SLM) in tre diverse leghe. Lo stampo a schiuma diretta della intersuola è stato stampato in alluminio AlSi10Mg con canali di raffreddamento conformali interni ottimizzati topologicamente che seguono il contorno della cavità — il tempo di raffreddamento è passato da 120 s a 60 s, la riduzione del tempo di ciclo che il brand cercava. Lo stampo a doppia cavità della suola con array di punte è stato stampato in acciaio MS1 (1.2709) maraging, poi invecchiato a HRC 50–55 e lucidato a specchio sulla superficie di usura per l'iniezione diretta di EVA / TPU.Il stampo suola forata è stato stampato in acciaio inossidabile 316L con oltre 1000 perforazioni di precisione, la resistenza alla corrosione necessaria per il servizio con agente schiumogeno. Lo stampo calzatura è stato stampato in acciaio inossidabile 316L con geometrie specifiche per il paziente per ogni taglia di scarpa, con un motivo di perforazione a maglia per la linea di formazione superiore.
Ogni stampo è stato fornito con la propria ricetta di post-lavorazione: lo stampo intersuola in alluminio è stato rilasciato da stress e sabbiato; lo stampo suola MS1 è stato indurito a HRC 50–55 e lucidato a specchio sulla superficie di usura; lo stampo suola 316L è stato passivato secondo ASTM A967 e elettrolucidato sulle perforazioni; lo stampo calzatura 316L è stato sabbiato a finitura uniforme satinata. Tutti e quattro sono stati consegnati in 2-4 settimane, rispetto ai 12-16 tempi di attesa degli stampi convenzionali in alluminio lavorati a CNC.
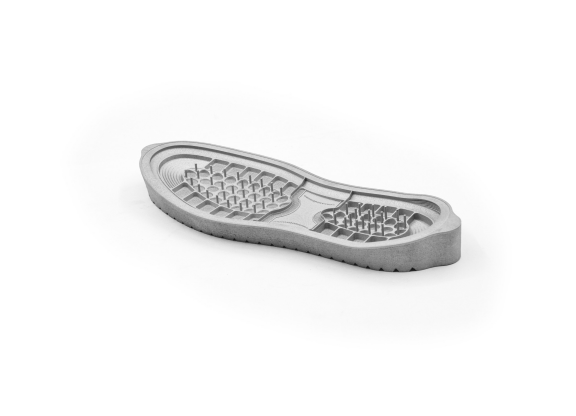
Figura 1: Stampio da schiumatura diretta intersuola AlSi10Mg stampato con SLM — canali di raffreddamento conformali interni (riduzione del tempo di ciclo del 50%)
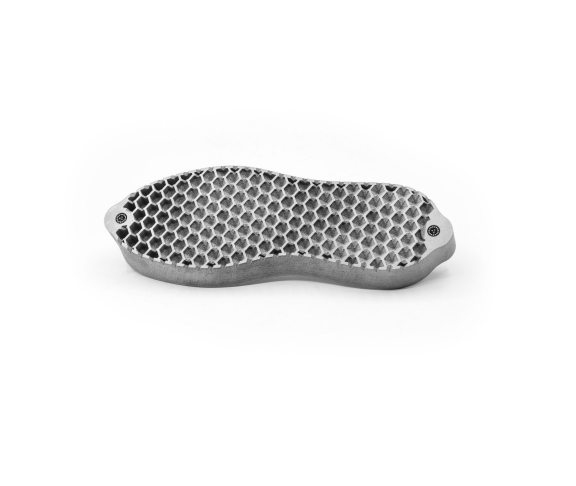
Figura 2: Stesso stampio intersuola AlSi10Mg — lato cavità mostrando la trama a maglia costruita e le texture a matrice di pin
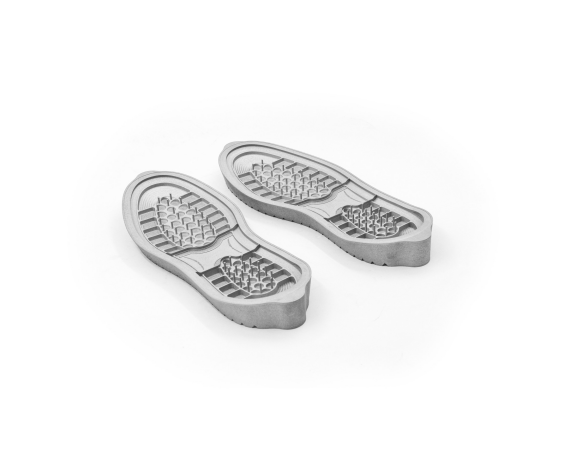
Figura 3: Coppia di stampi suola MS1 (1.2709) in acciaio maraging stampata con SLM (sinistro/destro) — cavità a matrice di pin, HRC 50–55 dopo indurimento, superficie di usura lucidata a specchio
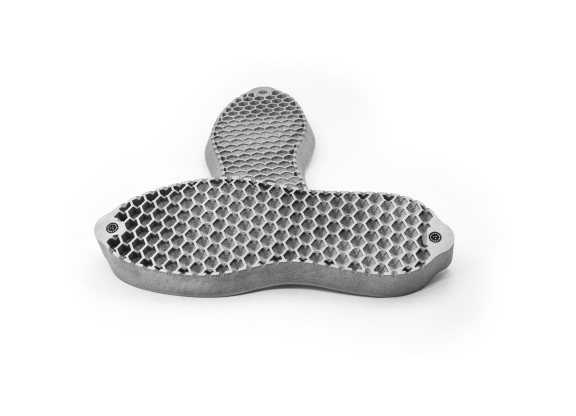
Figura 4: Stessa coppia di stampi suola MS1 — vista angolata mostrando la disposizione dei pin di espulsione e la costruzione monolitica in acciaio maraging
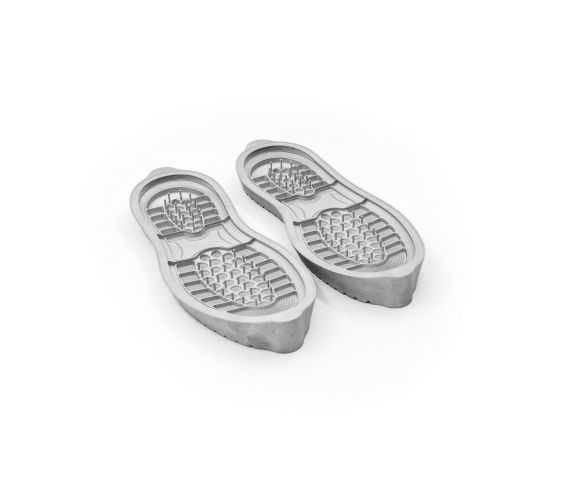
Figura 5: Stampo suola MS1 stampato con SLM — primo piano della cavità a matrice di pin e le transizioni di trama/lattice
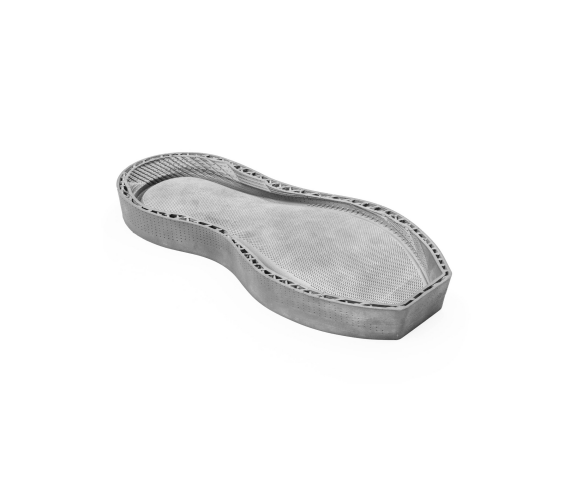
Figura 6: Stampo suola MS1 stampato con SLM — vista invertita mostrando i canali di flusso e il routing delle linee di raffreddamento
@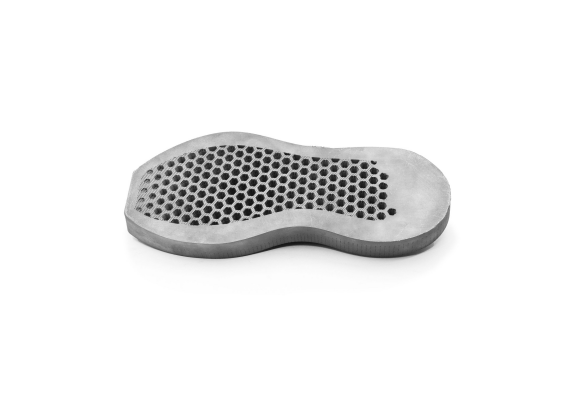
Figura 7: Stampa 3D SLM di uno stampo suola forata in acciaio inossidabile 316L — 1000+ perforazioni di precisione, resistente alla corrosione per l'uso con agenti schiumogeni
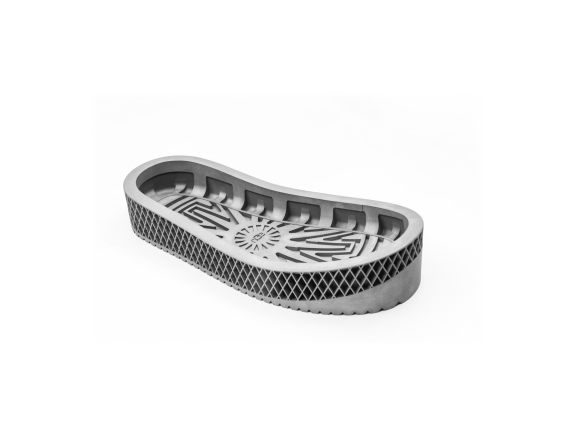
Figura 8: Stampa 3D SLM di uno stampo intersuola in 316L con pattern di trazione a rombo incrociato (stile UGG) e perimetro battistrada — pronto per iniezione diretta
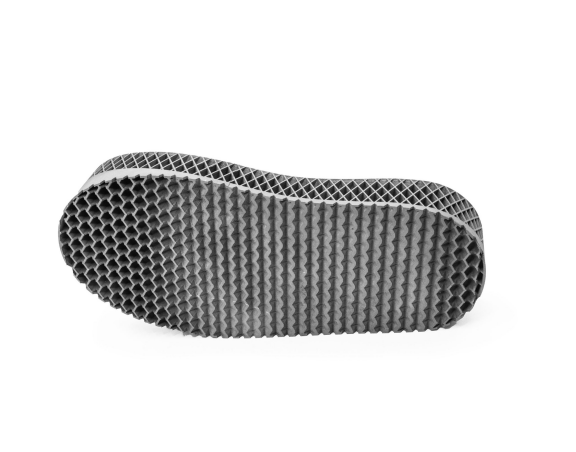
Figura 9: Stampa 3D SLM di uno stampo intersuola in 316L — vista angolata che mostra il pattern di trazione a rombo incrociato e il perimetro battistrada integrato
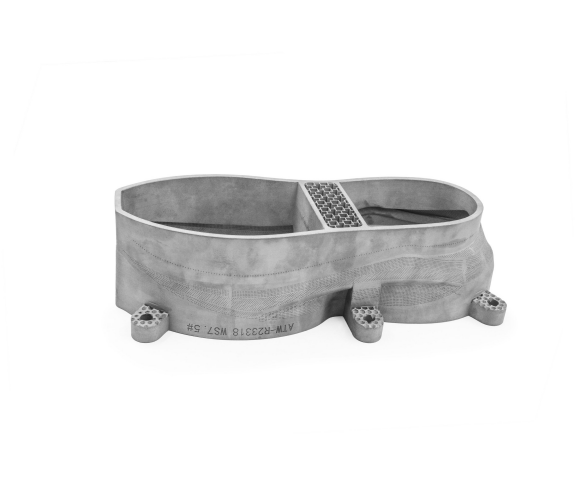
Figura 10: Stampa 3D SLM di uno stampo calzatura (superiore) in acciaio inossidabile 316L — geometria specifica per paziente per ogni misura, pattern di perforazione a maglia, numero di parte marcato in 3D durante la stampa
4. Il Risultato
· Riduzione del 50% del tempo di ciclo — tempo di raffreddamento intersuola 120 s → 60 s tramite raffreddamento conformale AlSi10Mg
· 4 tipi di stampo, 3 leghe — AlSi10Mg, MS1, 316L — ciascuna abbinata al suo specifico utilizzo
· Tempi di consegna di 2-4 settimane — vs.12-16 settimane per alluminio CNC, prove del primo campione in 30 giorni
· 1000+ perforazioni di precisione — Stampa per suola in 316L, resistente alla corrosione per servizio di schiumatura
· Stampa in acciaio maraging HRC 50–55 — Stampa per suola MS1, lucidata a specchio per iniezione diretta di EVA / TPU
· Costruzione monolitica — nessun inserto saldato, nessuna linea di raffreddamento brasata, nessuna deriva di assemblaggio
· Last specifici per paziente — Stampa last in 316L, una geometria per taglia di scarpa, perforazione a maglia per la formazione della parte superiore
· Riduzione del tempo di attesa dell'80% — 4 settimane di media su tutti e quattro i tipi di stampi, contro un baseline CNC di 16 settimane
“Abbiamo lanciato la nuova maglia intersuola e il nuovo battistrada suola in 30 giorni, non 4 mesi. Alluminio per cicli rapidi, MS1 per l'usura, acciaio inox per servizio di schiumatura — tre leghe, una catena di approvvigionamento, un flusso di lavoro CAD.”
Materiali: Alluminio AlSi10Mg | Acciaio Maraging MS1 (1.2709) | Acciaio Inox 316L | Processo: Stampa 3D Metallica SLM | Applicazione: Stampi per Calzature Multi-Materiali