MS1 (1.2709) Inserto per Stampi in Acciaio Maraging con Raffreddamento Conformale | Studio di Caso di Stampa 3D SLM per Stampi iniettori di Plastica
Inserto in acciaio maraging MS1 (1.2709) per stampi iniettori di plastica con canali di raffreddamento conformali interni, prodotto con stampa 3D metallica SLM. 16+ porte di raffreddamento interne, accuratezza posizionale ±0,05 mm, durezza HRC 50-55 dopo invecchiamento, riduzione del tempo di ciclo del 35%, riduzione degli scarti del 50. Sostituisce il raffreddamento a inserti forati per stampi ad alta cavità.
Studio di Casi: Inserto in Acciaio Maraging MS1 con Raffreddamento Conformale
Materiale: MS1 / 1.2709 (X3NiCoMoTi18-9-5) | Processo: SLM + Invecchiamento | Stampo per Iniezione Plastica ad Alta Cavitazione
Studio di Casi di Stampa 3D Metallica
1. Contesto
Un stampatore di precisione per iniezione di plastica produceva un pezzo per imballaggi a parete sottile con 16 cavità su una pressa ad alta tonnellata. Il vecchio stampo utilizzava un nucleo in acciaio P20 con linee di raffreddamento forate in rettilineo, e la disposizione delle cavità rendeva impossibile forare le linee d'acqua vicino agli imbocchi. Risultato: il pezzo si deformava agli angoli, la percentuale di scarto raggiungeva l'8% e il tempo di raffreddamento dominava il ciclo di produzione. Era necessario un inserto con raffreddamento conformale in acciaio maraging — canali che seguono la geometria della cavità fino agli angoli, dove le trapanature convenzionali non arrivano — per portare sotto controllo il tempo di ciclo e la percentuale di scarto.
2. La Sfida
I requisiti di progettazione includevano:
· 16+ porti interni di raffreddamento conformale disposti attorno alla disposizione delle cavità, con canali che seguono il profilo della cavità fino agli angoli degli imbocchi
· Acciaio maraging MS1 (1.2709) — HRC 50–55 dopo invecchiamento, lucidabile a finitura speculare SPI-A3
· Precisione posizionale di ±0,05 mm su ogni porto interno rispetto alla superficie della cavità
· Canali senza segni di supporto sulla superficie bagnata (geometria autoportante durante la stampa)
· Capacità di indurimento completo — durezza uniforme dalla superficie della cavità al nucleo dell'inserto, senza punti morbidi
· Consegna in 3 settimane per le prove del primo articolo
3.La Soluzione
L'inserto dello stampo è stato ridisegnato con canali di raffreddamento conformali ottimizzati topologicamente che avvolgono il layout della cavità — inclusi gli angoli di ingresso delle canalizzazioni che le linee forate tradizionali non raggiungevano — e realizzato mediante Fusione Selettiva con Laser (SLM) in polvere di acciaio maraging MS1 (1.2709). Il processo SLM ha stampato la rete di canali complessa, l'ingresso principale centrale, le 16+ porte di uscita e la geometria rivolta verso la cavità in un unico processo di costruzione senza giunti brasati e senza linee forate. Tutti i canali sono stati orientati per auto-sostenersi durante la stampa, quindi la superficie a contatto con il fluido è realizzata così com'è — senza segni di supporto da rompere o da sigillare.
Dopo la stampa, l'inserto è stato sottoposto a trattamento di rilascio delle tensioni a 490 °C, trattamento di soluzione a 820 °C, invecchiamento a 480 °C per 5 ore per raggiungere HRC 50–55, poi finito fresato sulla faccia della cavità e lucidato a SPI-A3. L'acciaio maraging è stato scelto specificamente perché indurisce uniformemente dalla superficie al nucleo (senza rischio di decarburizzazione), mantiene la stabilità dimensionale attraverso l'invecchiamento (<0,05% di distorsione) e si lucida alla finitura ottica richiesta per le parti di packaging cosmetico.
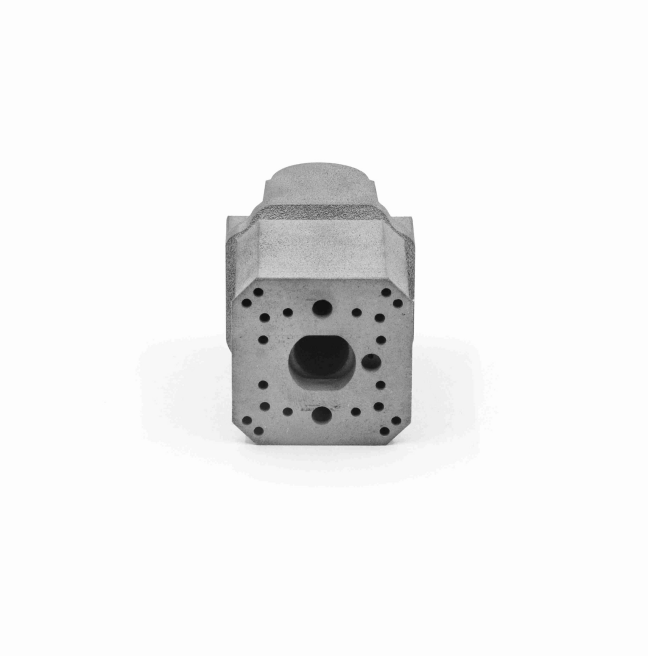
Figura 1: Inserto di stampo in acciaio maraging MS1 (1.2709) stampato con SLM — ingresso principale centrale, 16+ array di porte di uscita, superfici a contatto con il fluido realizzate così com'è. Dopo l'invecchiamento, l'inserto ha raggiunto HRC 50–55 ed è stato lucidato a SPI-A3 sulla faccia della cavità.
4.Il Risultato
· Riduzione del tempo di ciclo del 35% — da 28 s a 18 s al primo ciclo ottimizzato
· Riduzione degli scarti del 50% — dall'8% al 4% — eliminata la deformazione angolare
· Durezza uniforme HRC 50–55 — assenza di punti morbidi, lucidatura a SPI-A3 sulla faccia della cavità
· Precisione della porta di ±0,05 mm — 16+ canali, ogni porta entro tolleranza rispetto alla cavità
· Canali autoportanti — superficie umida costruita, nessun segno di supporto da sigillare
· Tempo di consegna: 3 settimane — dal CAD all'inserto invecchiato, lucidato e pronto per l'installazione
“I canali conformali hanno raggiunto angoli a cui non avremmo mai potuto perforare. Il tempo di ciclo è diminuito del 35% sul primo pezzo, e l'acciaio maraging si è lucidato a finitura specchio senza punti morbidi.”
Materiale: MS1 / Acciaio Maraging 1.2709 | Processo: SLM + Invecchiamento | Applicazione: Inserto per stampo con raffreddamento conformale